En metalfabrikant, der påtager sig en purlin-kontrakt, rammer normalt det samme regnestykke: en kantpresse leverer en multi-bøjningsdel hvert 30. til 60. sekund, mens den første ordre kræver 8.000 identiske længder ved udgangen af måneden. A pladevalseform ændrer denne beregning ved at danne kontinuerligt fra spole med 15 til 50 m pr. minut, og holde et tværsnit på tværs af tusindvis af gentagelser. Denne guide forklarer, hvad maskinen gør, hvilke profiler der kører hurtigst, og de fire specifikationer, der afgør, om en linje betaler sig selv.
En metalpladevalseformer er en kontinuerlig formningsmaskine, der fører oprullet strimmel gennem en sekvens af parrede valsematricer, hvor hver station tilføjer en lille vinkelændring, indtil strimlen kommer ud som en færdig profil med konstant tværsnit.
Kernedefinition Rulleformning er den progressive bøjning af metalplader gennem 8 til 24 matchede rullestationer; fordi hver bøjning skabes i små trin, undgår processen overflademarkering og tilbagespringsproblemer, der opstår i enkelttryks kantpressearbejde.
Hver linje indeholder fem funktionelle enheder:
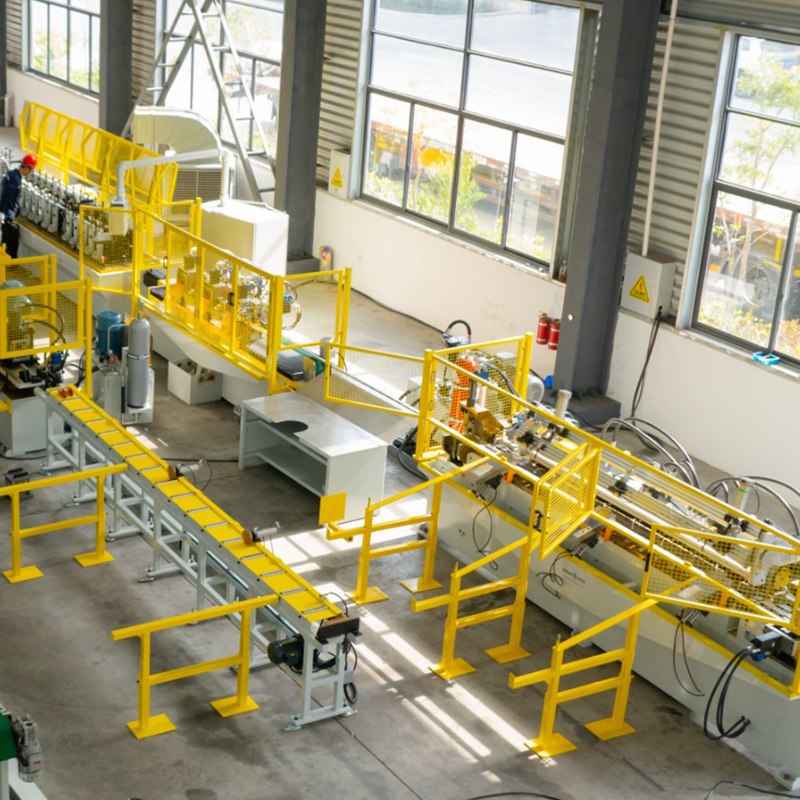
Det praktiske resultat er, at en linje erstatter en kantpresse, en stansepresse og to eller tre materialehåndteringsmaskiner. Profilgeometrien, inklusive antallet af bøjningslinjer, dybde og flangebredde, bestemmer stationsantallet: tillad en til tre stationer pr. bøjningslinje, med to som fælles planlægningstal.
Den korrekte pladevalseformer er defineret af den profilfamilie, den producerer, fordi tværsnitsgeometrien angiver stationsantal, værktøjsomkostninger og realistisk linjehastighed. Kommercielt installerede linjer samles i de fem områder vist nedenfor.
 CUZ Sigma rulleformemaskine med automatisk breddeændring Denne maskine danner tre CUZ- og tre CU-sigma-profiler på én linje med et automatisk breddeændringssystem og en 110 mm aksel, der passer til produktion af højblandede profiler. Se produkt →
 Strut Cassette Rulleformemaskine til 41-serie profiler Denne kassette-type former håndterer 41×21 til 41×76 profiler ved at dele et 20-stations rullesæt og tilføje en 10-stations kassette, bygget til højstyrke SS304-bånd. Se produkt →
Typiske linjehastigheder efter profilfamilie, i m/min
Områder dækker kommercielt almindelige profilstørrelser; tunge eller meget dybe profiler sidder i den nederste ende af hvert bånd.
Vælg en pladevalseformer ved at evaluere fire faktorer i rækkefølge: materialeomfang, profilgeometri, linjehastighed og omskiftningsmetode. Hver enkelt ændrer maskinprisen mere end nogen valgfri funktion i tilbuddet.
Hvis indgående spoler er bredere end den strimmelbredde, profilen faktisk har brug for, skal du placere en skæremaskine eller en kraftig decoiler foran førstnævnte. Denne kombination eliminerer kanttrimning af spild på formningslinjen og holder maskinen tilført den nøjagtige spolebredde. Leverandører, der bygger hele kæden i én kontrakt, forenkler reservedele, idriftsættelse og garantiansvar.
 Opskæringsmaskine til præcisionsspolebreddekontrol Denne opskæringslinje skærer brede spoler i den nøjagtige strimmelbredde, som rulleformeren har brug for, hvilket reducerer spild af kantbeklædning og forenkler spolefremføring forud for produktionen. Se produkt →
Shanghai Sihua Precision Machinery Co., Ltd. er en producent, der leverer kæden fra opskæring og afvikling gennem rulleformning, servostansning og automatisk pakning; det omfang betyder noget, når leveringsdatoer og linjeintegration sidder på din side af kontrakten. Gennemgå maskinserierne og de understøttende specifikationer, før du sammenligner tilbud.
Rulleformning vinder for dele med konstant tværsnit i stort volumen; trykbremsning vinder til korte løb og kompleks flerakset bøjning; stempling vinder kun, når delen er kompakt nok til en progressiv matrice og volumen retfærdiggør værktøjsomkostningerne.
| Metode | Typiske former | Praktisk output | Værktøjsinvestering | Skiftetid |
| Pladevalseformer | Langt, konstant tværsnit | 15-50 m/min | Moderat til høj | 15-90 min |
| Tryk på bremsen | Korte beslag, sektioner med lavt volumen | 1-4 dele/min for en 3-bøjningsdel | Lavt | 5-20 min |
| Stemplingspresse | Kompakte dele med formede huller | 10-25 dele/min i en progressiv matrice | Højest | 2-8 timer |
Sæt profilen på en rulleform, når tværsnittet forbliver identisk og det forventede volumen ligger over ca. 5.000 til 15.000 m pr. måned, afhængigt af lokale arbejdspriser. Feltresultater fra installerede linjer bekræfter en tilbagebetaling på 12 til 18 måneder ved to-skiftsdrift med 50 procent udnyttelse; læs projekt casestudier for bekræftede tal, før du budgetterer.
Det er de spørgsmål, som fabrikkens ledere oftest stiller, før de skriver under på en rulleformningslinje.
De fleste engangsformere behandler 0,3 til 3,0 mm. Strukturelle purlin- og rack-opretstående systemer med større aksler og højere drejningsmoment når 4,0 til 6,0 mm, men værktøjsomkostningerne stiger stejlt over 3 mm, fordi både rullediametre og drivkraft øges.
Tillad en til tre stationer pr. bøjningslinje. En simpel hatkanal har brug for seks til otte; en dyb Sigma-purlin kan have brug for fjorten til tyve. Flere stationer strammer tolerancen, men forlænger maskinen og øger værktøjsbudgettet.
Ja, gennem tre ruter: Manuelt rulleskift med 60 til 120 minutters opsætning, kassettehurtigt skift med 15 til 30 minutters opsætning eller automatisk bredde- og højdejustering, som er almindeligt på gipsplader, hvor størrelsen ændres konstant, men formen ikke gør det.
Sammenlign de fuldt belastede omkostninger ved den aktuelle proces, inklusive operatørarbejde, opsætning, skrotning og efterbearbejdning, med en spoleforsynet linje, der kører med forventet udnyttelse. En mellemstor tidligere, der arbejder to skift ved 50 procents udnyttelse, betaler sig typisk tilbage inden for 12 til 18 måneder for en del med konstant tværsnit.
Dobbelthovedet formalet stål hydraulisk ekspansions-/kontraherende opruller, dobbelthovedet galvaniseret stål ekspanderende/kontraherende afrul, præmalet stålopbevari...
Se detaljer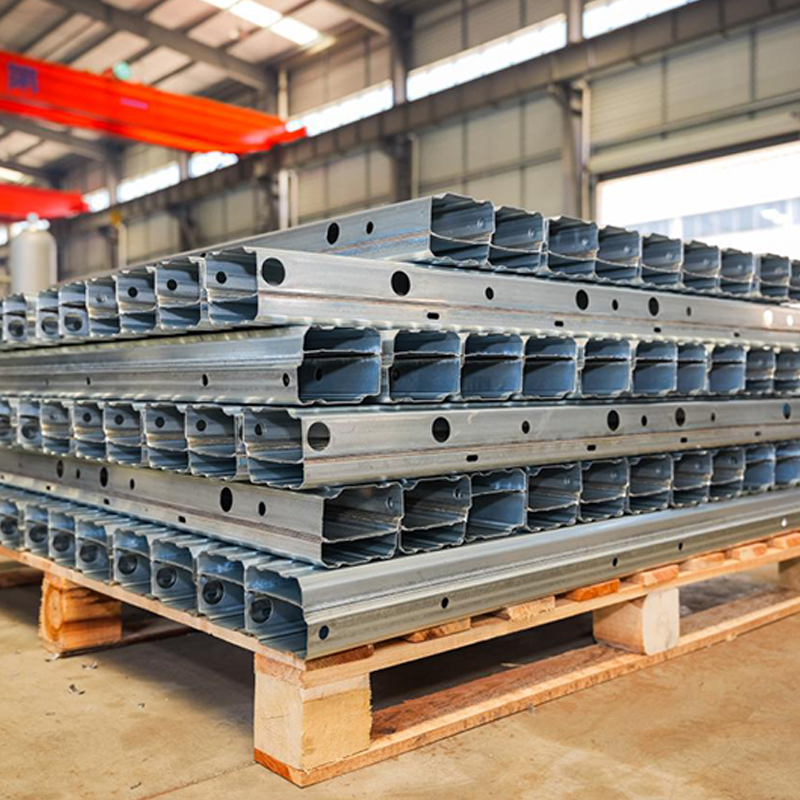
Produktionslinjen for forstærkningsbjælker til køretøjer med B-profil til bilchassis involverer flere nøgleprocesser for at sikre høj styrke, præcision og hold...
Se detaljer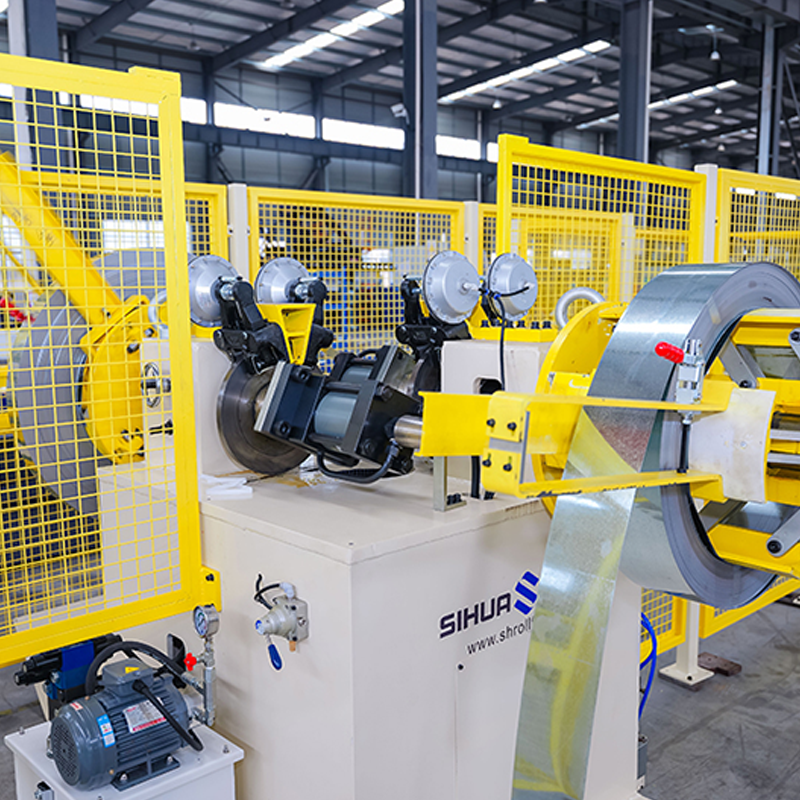
Automatisk roterende dobbelthoved hydraulisk decoiler med intetmaterialeregistrering, 5 tons pr. side. Laserkraft og svejsel...
Se detaljer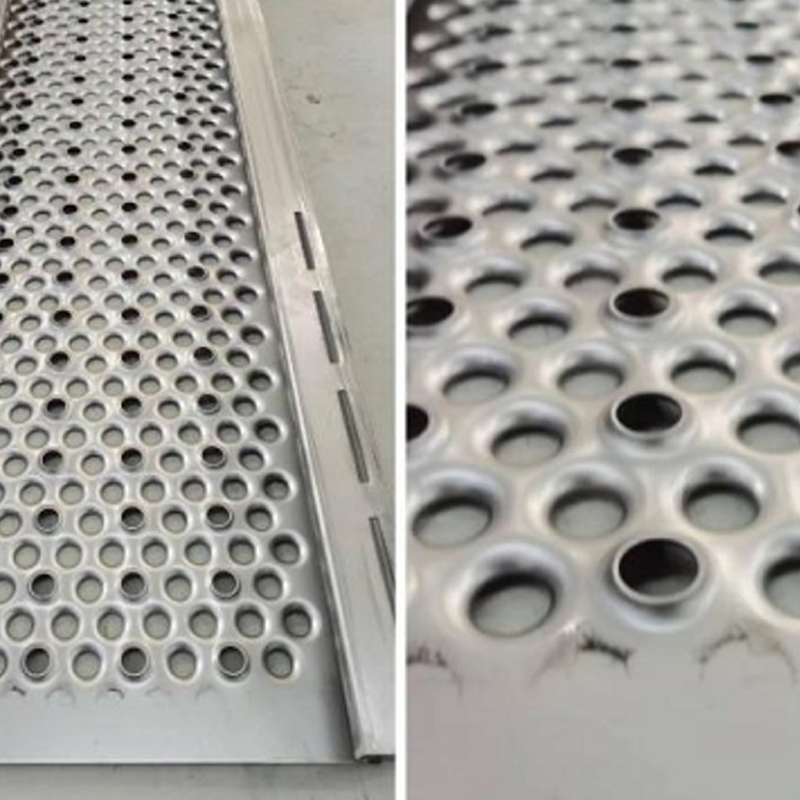
Metalstilladsdækning rulleformemaskine Skaftdiameter: 70–80 mm; stilladsdækket længde: 0,5-6 m; tykkelse: 1–2,5 mm. ...
Se detaljer
3. Alloy krog kryds T-bar rulleformningsmaskine er et specialiseret stykke udstyr konstrueret til at producere T-formede stålstænger med integrerede legeringskroge. ...
Se detaljer
UT FUT UDT loft T-gitter stang rulleformende maskine hoved- og tværlayout (Main og Cross) UT loft T-gitterprofiler og (Main ...
Se detaljerTøv ikke med at kontakte os, når du har brug for os!
Kontaktoplysninger
PRODUKTER
Mobil