Stillads metaldæk, almindeligvis kendt som stillads walkboard eller metal deck board, er en strukturel komponent, der understøtter arbejdere og materialer på midlertidige adgangssystemer. For producenter af disse paneler er evnen til at kombinere anti-slip prægning, perforering og kantfoldning i én kontinuerlig rulleformningsproces en afgørende produktivitetsfordel. Et stillads-metaldækrulleform med inline-bearbejdning konverterer en almindelig stålspole direkte til en færdig, klar til brug dækplanke, hvilket eliminerer separate håndteringstrin, reducerer arbejdsomkostninger og forbedrer dimensionskonsistensen.
 Integreret stillads metalterrasserulleformningsmaskine Denne maskine kombinerer prægning, stansning og kantfoldning i én sammenhængende linje, og konverterer almindelig stålspole til færdige stilladsdæksplanker med ensartede dimensioner og reduceret arbejdskraft. Se produkt →
I stedet for at sende forskårne emner til en hydraulisk presse til prægning og derefter til en anden maskine til stansning og foldning, udfører en moderne integreret line alle tre operationer med linjehastighed. Denne artikel forklarer kerneprocesserne, hovedkomponenterne, materialeovervejelser og udvælgelseskriterier for dette specialiserede udstyr, og den viser, hvorfor inline-bearbejdning er blevet den foretrukne produktionsmetode for producenter af stilladsdæk.
Et stillads-metaldækrulleform er en rulleformningslinje, der er udviklet specielt til fremstilling af metalgange og dækpaneler, der bruges i stilladssystemer og industrielle adgangsplatforme. Basismaskinen udfører koldvalseformning for at forme en flad metalspole til en terrasseprofil med langsgående ribber og defineret kantgeometri. I sin inline-konfiguration integrerer linjen også tre ekstra stationer: anti-slip prægning, perforering og kantfoldning.
Procesflowet er ligetil. En decoiler fører spolen ind i en nivelleringsanordning, som flader strimlen ud og kontrollerer dens spænding. Strimlen passerer derefter gennem en sekvens af rullestationer, hvor profilen gradvist tager form. På et udpeget punkt i linjen præger en mønstret rulle gåfladen for at skabe holdbar anti-slip tekstur. En servodrevet stanseenhed skærer derefter hulmønstre til dræning, fiksering eller vægtreduktion. Nær enden af linjen lukker folderuller sidekanterne for at give en sikker, stiv kant. Til sidst skærer en flyvende matrice profilen til en bestemt længde.
Anti-slip prægning er en af de vigtigste operationer i produktionen af stilladsdæk, fordi gangfladen skal forblive sikker, selv når den udsættes for regn, olie eller byggestøv. I stedet for at påføre en belægning eller fastgøre en separat skridsikker plade, bruger inline-prægning hærdede ruller til at presse en tredimensionel tekstur direkte ind i ståloverfladen.
Almindelige prægemønstre omfatter diamant-, dråbe- og chevronformer. Valget af mønster påvirker både friktionskoefficienten og panelets strukturelle stivhed. Prægningsdybden styres typisk mellem 0,3 og 1,0 mm, afhængig af materialetykkelse og sikkerhedskravene på målmarkedet. Fordi prægerullerne er integreret i linjen, påføres teksturen, før profilen er helt lukket, hvilket reducerer tilbagespring og sikrer, at mønsteret forbliver ensartet i hele pladens længde.
Sammenlignet med post-proces-prægning på en separat presse, reducerer inline-prægning cyklustiden, undgår genplaceringsfejl og minimerer skader på forskårne kanter. Det gør også produktionslinjen mere kompakt og lettere at automatisere.
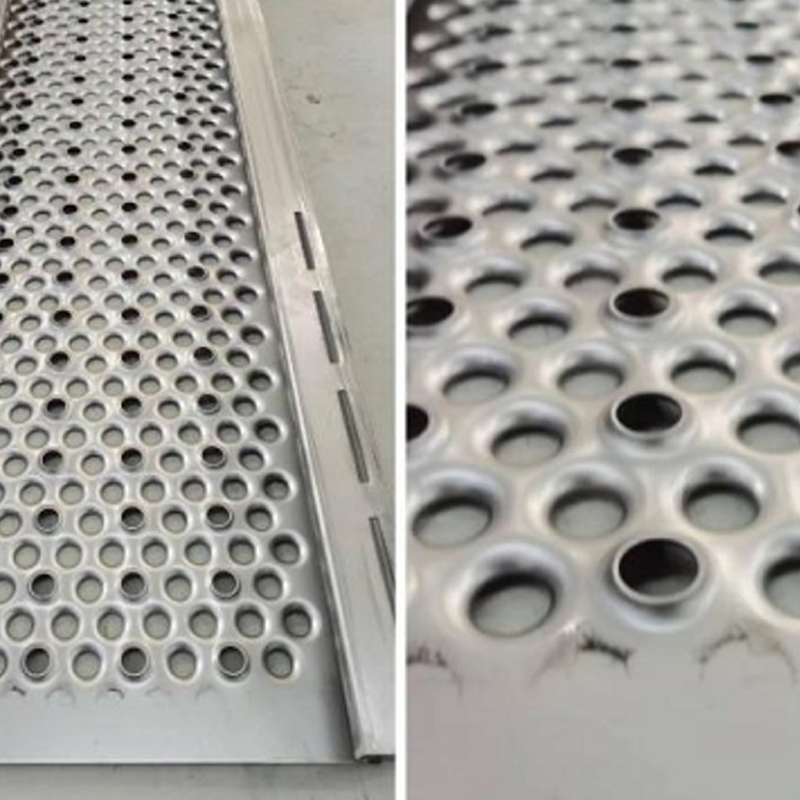
Perforering tjener flere formål i stilladsdækning: runde huller tillader vand og snavs at passere gennem walkboard; aflange slidser kan bruges til fastgørelse af brættet til stilladsrør; og mønstrede perforeringer reducerer panelets vægt uden at gå på kompromis med dets bæreevne. En inline stansestation udfører disse opgaver, mens strimlen stadig er i bevægelse, ved hjælp af servodrevne stanser, der kan omprogrammeres mellem batches.
Servo-stanseteknologi er særlig værdifuld i denne applikation, fordi den tilbyder høj repeterbarhed, lav støj og fleksible hulmønsterændringer. Et godt eksempel på denne evne er servo-stanseenheden udviklet til fotovoltaiske beslagslinjer, hvor samme princip bruges til at udstanse huller med præcise intervaller under højhastighedsvalseformning. Teknikken er veldokumenteret i branchen: for et dybere indblik i, hvordan servostansning fungerer, og hvor det kan anvendes, kan du læse vores oversigt over 8-akset servo-stansemaskine: hvordan det virker, nøglefunktioner og applikationer .
 8-akset servo-stansemaskine til PV-beslagprofiler Denne servodrevne stanseenhed leverer høj repeterbarhed og fleksible hulmønstre synkroniseret med linjehastigheden, hvilket gør den ideel til præcis perforering i stilladsdækning og produktion af solcellebeslag. Se produkt →
Ved at integrere stansestationen i stilladsdækkets rulleformer undgår producenterne omkostningerne og arbejdskraften ved et separat stansetrin. Hulpositionen er synkroniseret med linjehastigheden, så hvert bræt får identisk afstand, hvilket er afgørende for hurtig installation på stedet.
Kanterne på et stilladsmetaldæk er ikke blot trimdetaljer. De bestemmer, hvordan tavlen låser sammen med stilladsrammen, hvor meget vægt panelet kan bære, og hvor sikkert arbejderne kan håndtere det. Inline kantfoldning presser profilens langsgående kanter ind i en defineret geometri, såsom en enkelt bøjet flange, en opsømt dobbeltfold eller en lukket kassekant.
En opsømt kant, for eksempel, skaber en glat afrundet kant, der forhindrer flænger og reducerer stresskoncentrationen ved kanten. En dybere foldet sidevæg øger dækkets sektionsmodul, hvilket forbedrer modstanden mod bøjning under belastning. Foldestationen justerer også kantgeometrien med den prægede overflade, så den samlede profil forbliver flad og formstabil efter skæring.
Når pladen er skåret i længden, kan de færdige brædder sendes direkte til en automatisk pakkestation til bundtning.
 Automatisk profilpakkemaskine til bundtning af dækbrædder Dette pakkesystem vender, bundter og palletiserer automatisk færdige metalprofiler, strømliner slutningen af produktionslinjen og forbereder stilladsdæk til forsendelse effektivt. Se produkt →
Et komplet stillads-metaldækrulleform med inline-bearbejdning består af flere koordinerede moduler. At forstå hver komponent hjælper købere med at sammenligne udstyrskonfigurationer og undgå unødvendige omkostninger.
Valgfrit downstream-udstyr inkluderer automatiske stableborde, vejestationer og profilpakkemaskiner. Jo mere integreret linjen er, jo færre manuelle operationer er der tilbage mellem spoleindgang og færdig bundtudgang.
Stilladsdækprofiler varierer efter regional standard og anvendelse, så de fleste rulleformere er designet til et specifikt udvalg af materialebredder, tykkelser og profiler. Typiske værdier for en mellemstørrelse inline-linje er angivet nedenfor.
| Parameter | Typisk rækkevidde |
|---|---|
| Materiale | Galvaniseret stål, blødt stål, rustfrit stål |
| Strip tykkelse | 1,2 til 2,5 mm |
| Strimmelbredde | 300 til 600 mm |
| Linjehastighed | 8 til 15 m/min |
| Prægningsdybde | 0,3 til 1,0 mm |
| Stansepræcision | ±0,3 mm |
| Skærelængde nøjagtighed | ±1,0 mm |
At vælge det rigtige materiale er lige så vigtigt. Galvaniseret stål er almindeligt til stilladsdæk på grund af dets korrosionsbestandighed og gode formbarhed. Rustfrit stål er valgt til kemiske anlæg og kystområder, hvor aggressive miljøer forkorter almindeligt ståls levetid. Rulleformeren skal i alle tilfælde være designet til at håndtere materialets flydespænding og tilbagespringsadfærd, så den færdige profil holder sin endelige form.
Rulleformet stillads metaldæk optræder i en lang række bygge- og industrimiljøer. Den bruges som ståflade på rør-og-koblingsstilladser, ringlock-stilladser og rammestilladser. Den samme profil anvendes også i permanente adgangsplatforme, catwalks, taggange, kantbeskyttelsesplatforme og forskallingsadgangsplatforme.
Inline forarbejdning gør produktet nemmere at tilpasse til disse forskellige anvendelsestilfælde. Prægede mønstre forbedrer skridsikkerheden for vedligeholdelsesarbejdere på taget; perforerede drænhuller holder platforme tørre under udendørs forhold; og stærke foldede kanter beskytter arbejdere, når paneler løftes og bæres i hånden. For producenter reducerer muligheden for at producere disse varianter på én linje lagerbeholdningen og forkorter leveringstiden til stedet.
For at se rigtige eksempler på, hvordan rulleformningsudstyr er blevet anvendt i produktionsmiljøer, kan du gennemgå projekt casestudier indsamlet fra virksomhedens installationsbase. Disse cases viser, hvordan integrerede terrasselinjer konfigureres, idriftsættes og betjenes i praksis.
At vælge det rigtige stilladsmetaldækrulleformer kræver en klar forståelse af produktmixet, målkvaliteten og tilgængelig gulvplads. Følgende punkter bør drøftes med leverandøren inden bestilling.
Vær særlig opmærksom på integrationskvaliteten af prægnings- og stansemodulerne. Det er de stationer, der adskiller en inline dæklinje fra en standard rulleformer, og deres design har en direkte effekt på produktionseffektiviteten og produktkonsistensen.
De fleste linjer er designet til strimmeltykkelse mellem 1,2 og 2,5 mm. Det nøjagtige område afhænger af profilgeometrien og den ønskede prægningsdybde. Tykkere materiale reducerer risikoen for, at prægemønsteret forsvinder under høj belastning, men øger den nødvendige formningskraft.
Når stationerne er korrekt synkroniseret af PLC'en og servodrevene, tilføjer de meget lidt cyklustid. Linjehastigheden er normalt begrænset af formningsprofilen og afskæringsenheden i stedet for af prægnings- eller stansemodulerne.
Kravene varierer efter land og slutansøgning. Fælles referencer omfatter belastningsprøvningsstandarder for stilladsplatforme og skridsikkerhedsklassifikationer, der definerer det mindste friktionsniveau for gangoverfladen. Købere bør bede om testbevis for, at prægemønsteret opfylder den relevante markedsstandard.
På en moderne linje med servodrevne stationer og quick-release værktøj kan et komplet skift af rullesæt tage fra 30 minutter til et par timer, afhængigt af antallet af stationer og kompleksiteten af kantfoldesektionen. Inline-prægning og stanseopskrifter kan normalt genkaldes fra kontrolsystemet, hvilket yderligere reducerer nedetiden.
Metalstilladsdækning rulleformemaskine Skaftdiameter: 70–80 mm; stilladsdækket længde: 0,5-6 m; tykkelse: 1–2,5 mm. ...
Se detaljer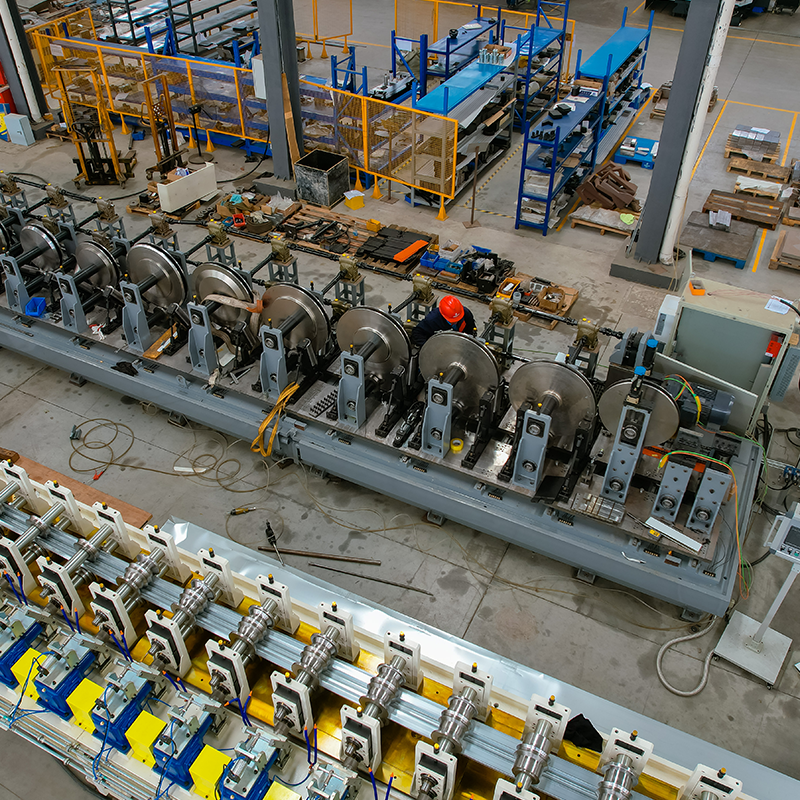
enkelt decoiler i bred materiale Nivelleringsmaskine og maskine til udstansning af små huller på begge sider ...
Se detaljer
3. Alloy krog kryds T-bar rulleformningsmaskine er et specialiseret stykke udstyr konstrueret til at producere T-formede stålstænger med integrerede legeringskroge. ...
Se detaljer
PV-ramme vinduesdør profil rulleformende maskine Snekkegearreducere med forskellige reduktionsforhold kan vælges for at opnå forskellig...
Se detaljer
Automatisk knap vippemaskine Vippehastighed: 120 meter i minuttet. Vipper metalprofilen og klikker den på. ...
Se detaljer
Produktionslinjen for forstærkningsbjælker til køretøjer med B-profil til bilchassis involverer flere nøgleprocesser for at sikre høj styrke, præcision og hold...
Se detaljerTøv ikke med at kontakte os, når du har brug for os!
Kontaktoplysninger
PRODUKTER
Mobil