Ceiling T gittersystemer er en af de mest udbredte metoder til at skabe nedhængte lofter i kommercielle og industrielle bygninger. Kernen i ethvert sådant system er et sæt rulleformede stålprofiler: hoved-T-stykker, tvær-T-stykker og forbindelseskomponenter. Den profilpræcision af disse metalsektioner bestemmer, hvor godt loftgitteret samles, hvor meget vægt det kan bære, og hvor lige og rent det færdige loft ser ud. I denne vejledning forklarer vi, hvorfor profilpræcision er et spørgsmål på beslutningsniveau, når du vælger en loft-T-gitterrulleformningsmaskine.
Et loft T gitterprofil er en rulleformet stålkomponent formet som et omvendt T. Den lodrette bane skaber den lastbærende bane, mens den vandrette flange danner en afsats til loftplader og belysningsarmaturer. I et standard nedhængt loftsystem løber hoved-T-stykker i én retning, og tvær-T-stykker låser fast i dem med jævne mellemrum. Det resulterende gitter fungerer som den strukturelle ramme, der understøtter akustikpaneler, ventilationsgitre og lysarmaturer.
Fordi disse profiler masseproduceres i store mængder, skal deres dimensionelle nøjagtighed være gentagelig stykke efter stykke. En lille variation i vævshøjden eller flangebredden kan gøre tvær-T-stykket løst eller få loftsplanet til at bølge.
Profilpræcision er ikke kun et æstetisk spørgsmål; det påvirker ydelsen af hele loftsystemet. American Society for Testing and Materials (ASTM) og lignende standarder specificerer tilladte tolerancer for metalloftsgitterkomponenter. Når en rulleformningsmaskine producerer profiler uden for disse tolerancer, opstår tre problemer.
Kort sagt er præcision broen mellem rå spoler og et loftsystem, der fungerer som designet.
Ved vurdering af en loft T-gitterrulleformningslinje skal følgende dimensioner kontrolleres regelmæssigt:
| Dimension | Anbefalet tolerance | Hvorfor det betyder noget |
|---|---|---|
| Webhøjde | ±0,15 mm | Styrer gitterdybden og lastoverførsel til bøjler |
| Flangebredde | ±0,20 mm | Påvirker flisesiddepladser og synlig sigtlinje |
| Spalteafstand | ±0,10 mm | Holder cross tee-engagement konsekvent |
| Hul position | ±0,10 mm | Sikrer fastgørelse og hængende hardwarejustering |
| Rethed (camber) | ≤ 1,0 mm pr. 3.000 mm | Forhindrer bølgede gitterlinjer |
Disse tolerancer er opnåelige, når rulleformningsmaskinen har stive ruller, præcise servofødere og et stabilt skæresystem. En maskine, der ikke kan holde disse værdier på en kontinuerlig basis, vil skabe uacceptable skrot- og markproblemer.
 Main og Cross T-bar Grid Roll Forming Machine med Quick-Change Cassette Denne rulleformningsmaskine holder snævre loftgittertolerancer gennem stive ruller og et stabilt skæresystem. Dens quick-change kassette sænker fremtidige opdateringsomkostninger, og T-bar skærebordet tillader frit justerbare længder. Se produkt →
Flere valg af maskindesign bestemmer direkte, om den endelige profil forbliver inden for tolerance.
Hver passage gennem et sæt ruller bidrager med trinvis bøjning. Hvis rulleprofilerne er dårligt beregnede, eller materialets tilbagespring ikke kompenseres, driver flangevinklen. Højkvalitets CNC-bearbejdede ruller lavet af hærdet stål holder deres geometri meget længere.
Formningskræfterne genererer sidebelastninger og bøjningsmomenter. En let ramme bøjer ved høj hastighed, hvilket fører til længdevariationer i banens højde. En robust boksrammekonstruktion og præcis akseljustering minimerer dette.
Præcision i længderetningen er lige så vigtig. Et servostyret skæresystem måler strimlen gennem encodere og skærer i den nøjagtige cyklusposition, så snitlængderne og stansestederne kan gentages. Dette er kritisk, når T-stangen har en række udstansede slidser, der skal flugte med tvær-T-stykkerne.
For krog-type kryds T-stænger afhænger forbindelsesgeometrien af præcise indhak og gennemboring. Hvis du vil se, hvordan disse præcisionsmål realiseres i praksis, er Sihua's projektsager vise rigtige installationer.
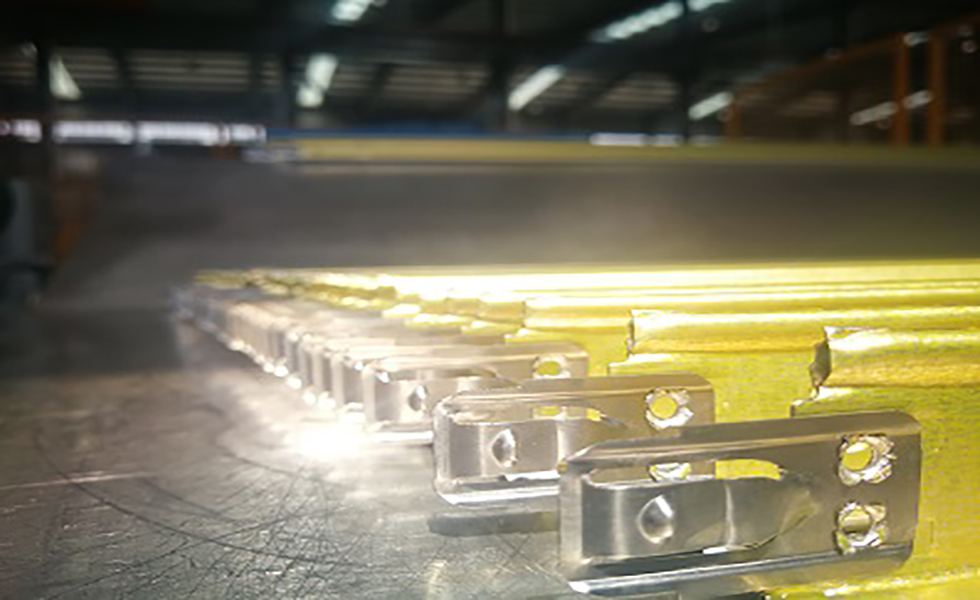 Legering krog Cross T-Bar rulleformemaskine til loftsophængssystemer Denne specialiserede maskine danner T-formede stålstænger med integrerede legeringskroge til pålidelige loftforbindelser. Installeret i nyere projekter tilbyder den høj automatisering og hurtig produktion, hvilket gør den velegnet til højvolumen fremstilling af kommercielle og boligloftskomponenter. Se produkt →
Selv den bedste maskine vil miste nøjagtigheden uden ordentlig produktionsdisciplin. Tre praktiske områder holder tolerancerne stabile:
Den komplet købervejledning inkluderer en vedligeholdelsesplantabel, der bruges af mange fabrikanter.
Spørg, når du vurderer leverandører, hvordan maskinen holder tolerancer under kørsler med store mængder. Se efter funktioner som:
Forskellige loftgitterprofiler kræver forskelligt værktøj. En linje, der producerer hoved- og tvær-T-stykker, kan udstyres med udskiftelige kassetter for at ændre banehøjden eller flangebredden. Hvis du planlægger at køre kryds-T-stykker af krogtypen, skal stanse- og notching-stationerne være på linje med formningshastigheden. Til specielle sektioner såsom UT-, FUT- og UDT-serien har maskinen brug for yderligere formningsstationer og præcise fordybningsværktøjer.
Den tilbagebetalingstid forbedres, når maskinen kan holde præcision uden at bremse. Sihuas loft T-gitterformende systemer integrerer servostyring og robuste rammer for at opretholde værdierne vist i tabellen ovenfor. Til dine produktionsmål kan salgsingeniører give nøjagtige tolerancedata baseret på dine spolespecifikationer.
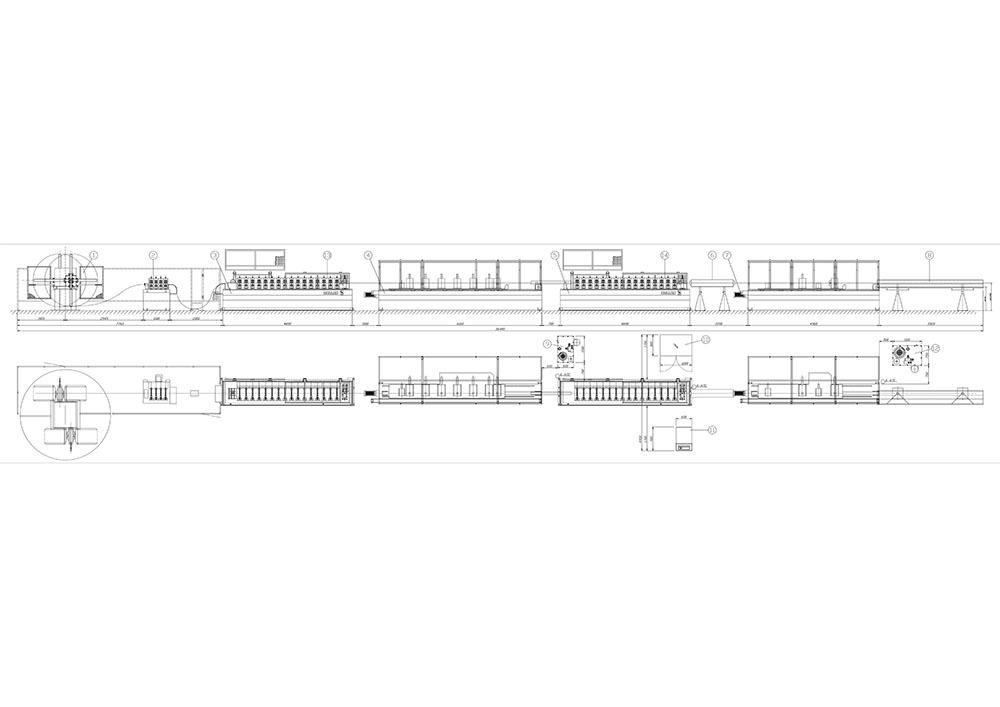 UT FUT UDT Loft T-Grid Bar Roll Forming Machine Denne alsidige maskine producerer både hoved- og tværprofiler til UT-, FUT- og UDT-loft-T-gitre i én enhed. Servostyring og en robust ramme hjælper med at opretholde standardtolerancer for banehøjde, flangebredde og spalteafstand. Se produkt →
A: Standardtolerancer er normalt ±0,15 mm for vævshøjde, ±0,20 mm for flangebredde og ±0,10 mm for spalteafstand. Disse kan verificeres fra prøveudskårne prøver.
A: Ja, ved at bruge et hurtigskifte-kassettesystem. Udskiftning af formningsvalserne gør det muligt for den samme maskine at producere hoved-T-stænger, tvær-T-stænger og endda krog-type komponenter uden længere nedetid.
A: Rulles levetid afhænger af spolens materiale og køretid. For galvaniserede stålbånd får mange fabrikanter en til to millioner meter, før de har brug for en genslibning. Regelmæssige dimensionskontrol vil fortælle dig, hvornår værktøjet kræver vedligeholdelse.
Profilpræcision er det centrale ydeevnekriterium i en rulleformemaskine til lofts-T-gitter. Det forbinder materialeomkostninger, installationseffektivitet, strukturel integritet og den visuelle kvalitet af det endelige loft. Når du sammenligner maskintilbud, skal du ikke kun fokusere på hastighed; kontroller, at maskinen kan holde snævre tolerancer i årevis. En højpræcisionslinje koster måske mere i starten, men reduktionen i spild, efterbearbejdning og feltklager giver et meget bedre afkast.
UT FUT UDT loft T-gitter stang rulleformende maskine hoved- og tværlayout (Main og Cross) UT loft T-gitterprofiler og (Main ...
Se detaljer
3. Alloy krog kryds T-bar rulleformningsmaskine er et specialiseret stykke udstyr konstrueret til at producere T-formede stålstænger med integrerede legeringskroge. ...
Se detaljer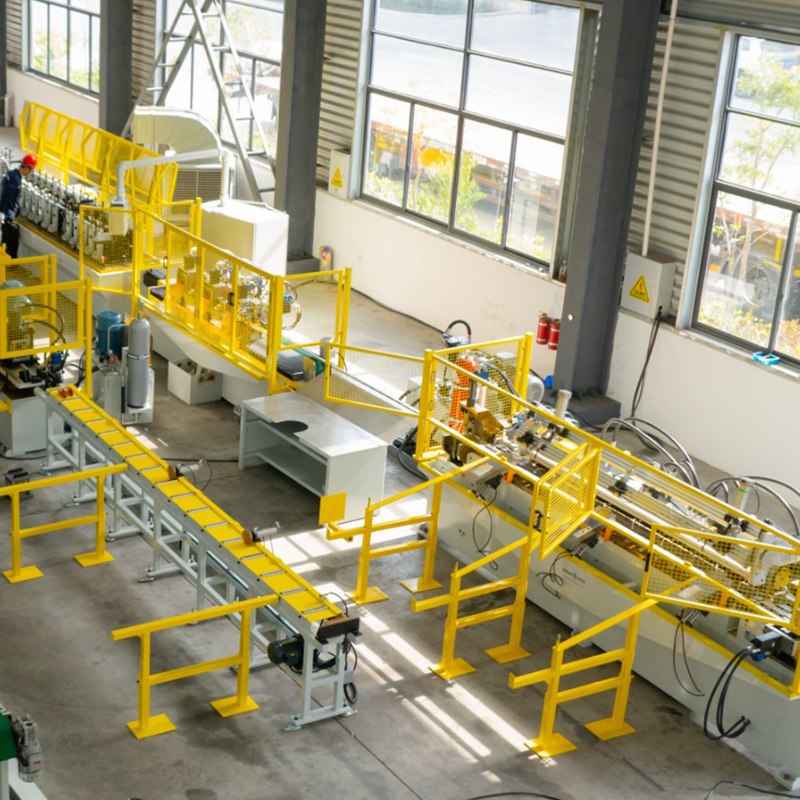
Dobbelthovedet formalet stål hydraulisk ekspansions-/kontraherende opruller, dobbelthovedet galvaniseret stål ekspanderende/kontraherende afrul, præmalet stålopbevari...
Se detaljer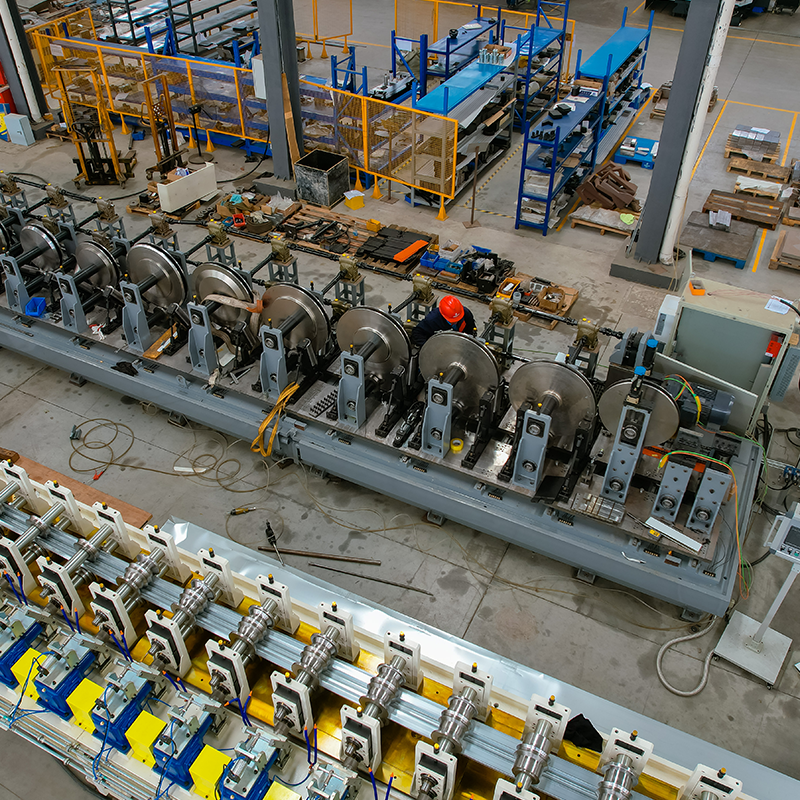
enkelt decoiler i bred materiale Nivelleringsmaskine og maskine til udstansning af små huller på begge sider ...
Se detaljer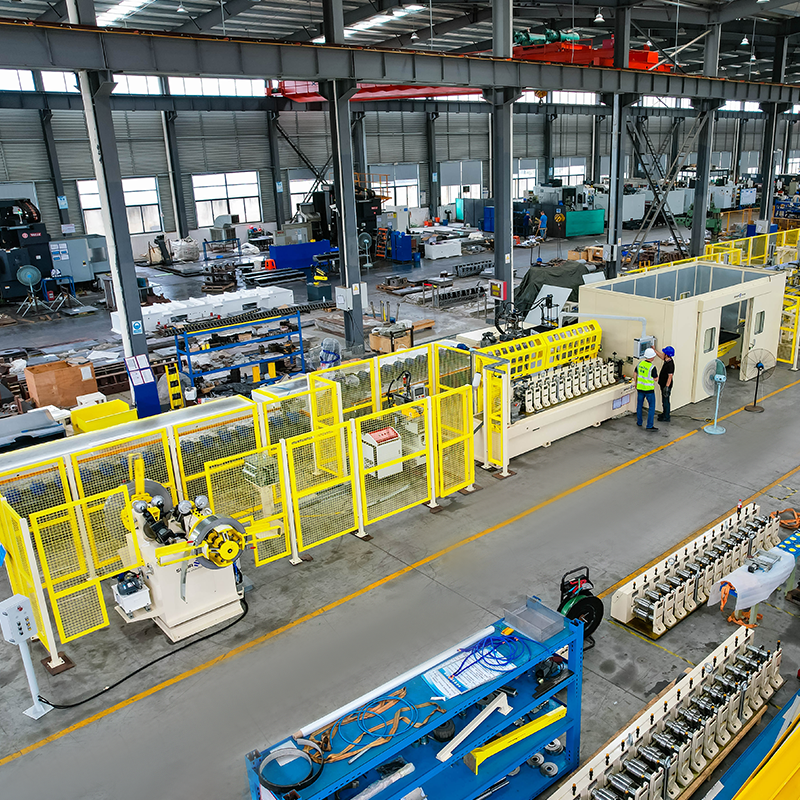
Automatisk roterende dobbelthoved hydraulisk decoiler med intetmaterialeregistrering, 5 tons pr. side. Hurtigskifte kassette...
Se detaljer
8-akset servo stanse solcelle PV beslag rulleformemaskine, fleksibel justering af stanseposition. Materiale decoiler med opb...
Se detaljerTøv ikke med at kontakte os, når du har brug for os!
Kontaktoplysninger
PRODUKTER
Mobil