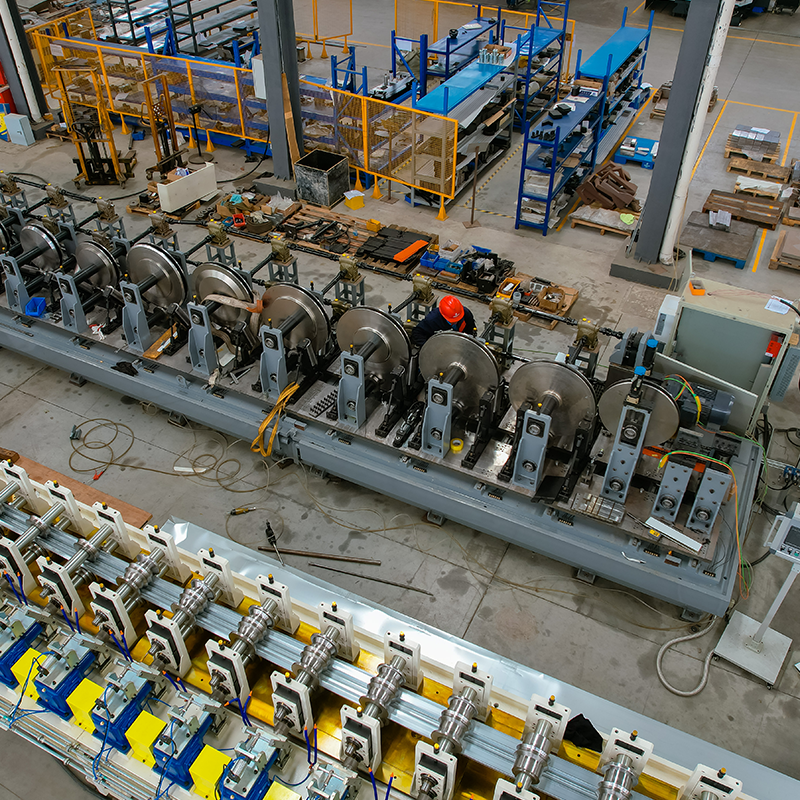
Stålfabrikanter, der byder på et gennemgående tagprojekt, når som regel frem til den samme konklusion, når de gennemgår tegningerne: tagbøjlen er Z-formet, deres butik er indrettet til C-kanaler, og mellemrummet er bredere, end det ser ud. En z-purlin-rulleformningsmaskine er en kontinuerlig koldformningslinje, der producerer Z-profiler af varmgalvaniseret stålbånd i en enkelt omgang, inklusive stansning og afskæring.
De forskudte flanger i en Z-sektion gør det muligt for grene at indlejre sig i bundter og overlappe ved splejsninger, men denne forskydning tvinger også rulleværktøjet, hulstansningen og forskydningstidspunktet til at blive udformet anderledes end en C-ringlinje. Den forkerte maskine dukker normalt op i form af afvigelse i flangevinklen, forkert justerede splejsningshuller eller en linjehastighed, der ikke kan fodre din stansekapacitet.
Kort definition: En z purlin-rulleformningsmaskine er et kontinuerligt koldformningssystem, der bøjer stålbånd til en asymmetrisk Z-sektion og integrerer stansning, afskæring og valgfri stabling i samme produktionsflow.
En z-ringrulleformningsmaskine skal holde flangeforskydningen og flangevinklen inden for de grænser, der gør det muligt for de færdige riller at indlejre sig tæt og splejse forudsigeligt: forskudt inden for 1,0 mm og flangefirkant inden for 1 grad over hele længden.
Forskydningen mellem de to flanger er den definerende dimension af Z-sektionen. Under formningen bøjes strimlen i to retninger i forskellige afstande fra den neutrale akse. Hvis rulleblomsten ikke balancerer tilbagespringet, vrider profilen sig, og flangespidserne åbner eller lukker. Det introducerer et synligt mellemrum mellem indlejrede riller og gør bundtet ustabilt på en lastbil.
Indlejring er den vigtigste økonomiske grund til at vælge Z purlins i første omgang.
Et pakket Z-garnbundt bruger ca. 25 til 35 procent mindre lastvognsgulvplads end det samme antal C-ringe med samme sektionshøjde. Denne besparelse forsvinder, når twist og tilbagespring ikke kontrolleres i formningslinjen.
Den praktiske gennemstrømning af en Z purlin-linje afhænger af strimmeltykkelse, banehøjde og stansecyklustid, ikke af motorkraft alene. Når spolebredden er fast, bestemmer disse tre værdier antallet af rullestande, formningshastigheden og stansekonfigurationen.
Typiske specifikationsintervaller at indsamle, før du sammenligner tilbud:
For butikker, der har brug for C-, U-, Z- og Sigma-profiler på en enkelt linje, kan kassette- og servojusterbart værktøj dække mere end én profilfamilie uden at miste fleksibiliteten til at køre små partier.
 Multi-Profil rulleformemaskine til C, U, Z og Sigma sektioner Denne maskine kombinerer kassette- og servojusterbart værktøj til at køre flere profilfamilier på én linje, inklusive C, U, Z og Sigma. Den passer til butikker, der har brug for fleksibilitet til små partier, samtidig med at den bibeholder et højt output, som bemærket i forbindelse med purlinproduktion. Se produkt →
Overvej en 250 mm vævsring i 2,0 mm materiale ved 15 m/min. Seks timers nettodriftstid giver omkring 5.400 meter rillelængde pr. skift, før der tillades tomgangstid, spoleskift og opsætning. Snitlængde, hulantal og bundtningshastighed kan reducere dette tal med 10 til 20 procent.
| Parameter | Typisk rækkevidde | Produktionspåvirkning |
| Strip tykkelse | 1,5-3,0 mm, Q235B / Q355B | Tykkere strimmel kræver flere gennemløb og lavere hastighed |
| Webhøjde | 100-350 mm | Justerbare stativer dækker intervaller; fast værktøj holder tættere offset |
| Flangebredde | 40-70 mm | Indstiller spolebredden og påvirker skæreomkostningerne |
| Formningshastighed | 8-18 m/min | Stansecyklustiden er normalt grænsen |
| Længde tolerance | /-1,0-2,0 mm | Påvirker erektionshastigheden ved overlappede splejsninger |
| Hulafstandstolerance | /-0,5 mm med servostempel | Forhindrer efterbearbejdning af klampehuller på stedet |
Skiftetid er den største driftsomkostningsforskel mellem Z purlin-maskiner, og den adskiller en linje, der kører én profil hele året, fra en linje, der behandler små partier dagligt.
Den klassiske mulighed er shim-justerede ruller, hvor operatører tilføjer eller fjerner afstandsstykker for at nulstille stativerne til en ny banehøjde. Den servo-justerbare løsning ændrer standbredde og profilhøjde med motor, og holder de samme rullepatroner på plads. Hurtigskiftekassettesystemer fjerner en komplet værktøjskassette og indsætter en anden på få minutter.
| Konfiguration | Skiftetid | Bedste pasform |
| Shim-justeret | 30-60 min | En eller to stabile profiler, lange løb |
| Servo-justerbar | 5-10 min | Tre til otte vævshøjder |
| Hurtig skift kassette | 2-5 min | Daglige profilændringer og JIT tidsplaner |
Tommelfingerregel fra produktionslinjer: Hvis en banehøjde vil køre mere end 500 tons om måneden, slår en dedikeret Z-maskine med fast rulle en universel linje med hensyn til stabilitet. Under den volumen forkorter justerbarheden tilbagebetalingen.
Stansning er den første flaskehals, der skal beregnes, fordi en splejset Z-purlin kan bære seks til tolv huller, og stansecyklustiden sætter loftet for linjehastigheden.
Forudstansede spoler ser praktiske ud, men hulmønstrene skifter mellem projekterne. Online servo-stansning registrerer hvert hul mod skærepositionen med en lukket-loop-encoder, som holder hulafstanden inden for /-0,5 mm, selv når strimmeltykkelsen ændres. Hvis din spolebehandlingsplan omfatter udstansning af solcellebeslag eller kabelbakke ud over riller, bliver stansehovedet fleksibilitetsbeslutningen i stedet for formningsstativerne.
 8-akset servostanserulleformningsmaskine til solcellepaneler Udstyret med et 8-akset servo-stansesystem justerer denne linje automatisk stanseposition og profilbredde/højde for solcellebeslagsprofiler. Den tilbyder encoderregistrering med lukket sløjfe for præcis hulafstand, hvilket gør den ideel, når stansemønstrene varierer mellem projekter. Se produkt →
Til afskæring holder en servo-flyvende saks længdetolerancer på /-1,0 mm ved at synkronisere saksen med gennemløbslinjen. Hydrauliske afskæringsenheder er billigere, men lander normalt ved /-3 til 5 mm og skaber en grat, der forsinker monteringen på stedet. Sammenlign det komplette drev- og kontrollayout med guide til valg af profilformningsmaskine før du shortlist leverandører.
Efter udskæring flyttes grenene til et udløbsbord til optælling og bundtning. En automatisk omsnøringsstation erstatter to manuelle arbejdere pr. skift og holder bundtspændingen ensartet, hvilket beskytter redegeometrien under den samme lastbiltransport, der gør Z-profiler attraktive.
 Automatisk profilpakke- og omsnøringsmaskine til metalbundter Dette pakkesystem automatiserer knapvending, pakning af små bundter og palletering af store bundter med træstøttestrimler. Det erstatter manuelle bundtningsarbejdere og sikrer ensartet bundtspænding, beskytter profiler under transport og forbedrer håndteringen nedstrøms. Se produkt →
Bed leverandøren om at simulere stansetiming for din længste stang. Styreprogrammet bør tage højde for acceleration, deceleration og positionering af skæremærker, ikke kun for den gennemsnitlige hastighed for passage.
Den hurtigste måde at sammenligne Z purlin-maskineleverandører på er at anmode om tre dokumenter før det kommercielle tilbud: rulleblomsttegningen, stansematricelayoutet og et teststykke dannet af din egen stålstrimmel.
Brug følgende rækkefølge, når du vurderer udstyrstilbud.
Før du forpligter dig, skal du gennemgå installerede referencer. Sihuas projektsagsarkiv omfatter komplette bånd- og stativformningslinjer, der leveres til metalbygningsfabrikanter, med den samme servostanse- og flyvende-skær-arkitektur som beskrevet ovenfor.
De korte svar på de fire spørgsmål, der dominerer køb af Z purlin-maskine, er nedenfor.
Ja. Multiprofillinjer med servojusterbare standere eller hurtigskiftekassetter skifter mellem C-, U-, Z- og Sigma-sektioner. Afvejningen er lidt lavere tolerancestabilitet sammenlignet med en dedikeret Z-linje, der aldrig ændrer værktøj.
Standard linjer håndterer 1,5 til 3,0 mm varmgalvaniseret stålbånd i Q235B eller Q355B kvaliteter. Den øvre tykkelse afhænger af flangebredden og antallet af formningspassager. For få gennemløb forårsager tilbagespring ved flangespidserne og gør redespalter ustabile.
Med 2,0 mm materiale ved 15 m/min og seks timers nettodriftstid producerer et 8-timers skift omkring 5.400 meter rillelængde. Snitlængde, hulantal og stablingshastighed kan reducere dette tal, så bekræft stansecyklustiden med dit eget produktmix.
Længdetolerancen for ringen styrer erektionshastigheden ved overlappede splejsninger. En servo-flyvende saks med lukket sløjfe-længdemåling holder /-1,0 til 2,0 mm; en hydraulisk forskydning lander normalt ved /-3 til 5 mm med inkonsekvent gratretning. For kontinuerlige tagprojekter betaler den skærpede tolerance sig selv på stedet.
enkelt decoiler i bred materiale Nivelleringsmaskine og maskine til udstansning af små huller på begge sider ...
Se detaljer
Dobbelthovedet formalet stål hydraulisk ekspansions-/kontraherende opruller, dobbelthovedet galvaniseret stål ekspanderende/kontraherende afrul, præmalet stålopbevari...
Se detaljer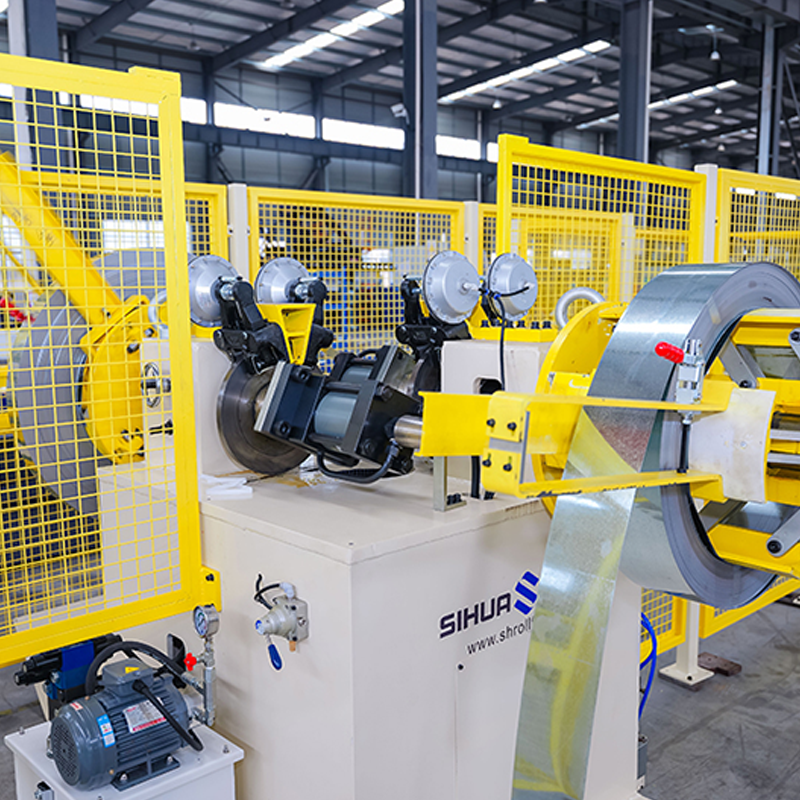
Automatisk roterende dobbelthoved hydraulisk decoiler med intetmaterialeregistrering, 5 tons pr. side. Laserkraft og svejsel...
Se detaljer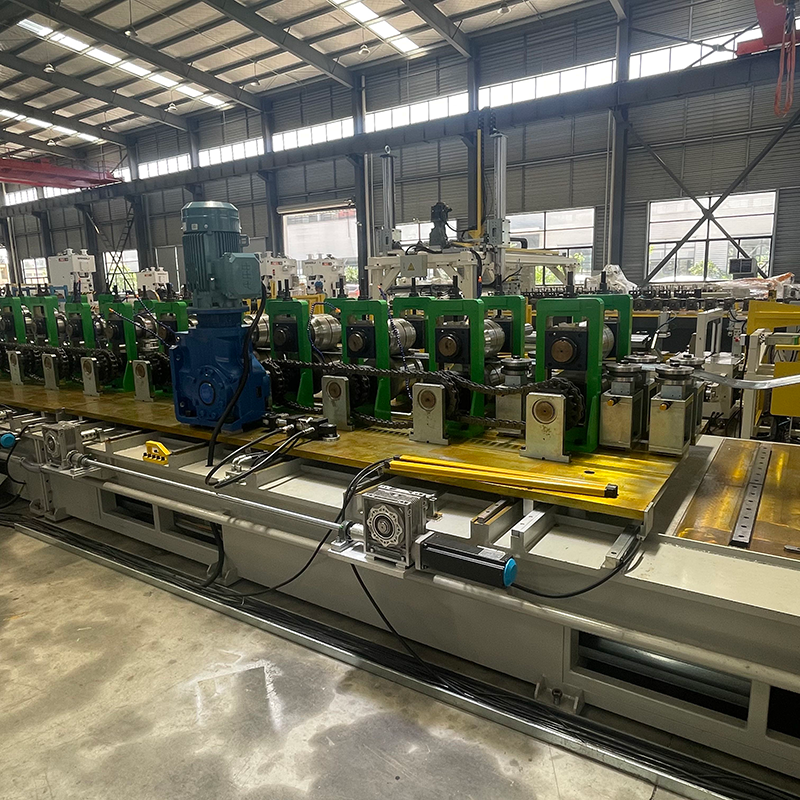
CUZ sigma rulleformemaskine Kraftig enkelthoved decoiler, kapacitet 5 tons. Nivell...
Se detaljer
3. Alloy krog kryds T-bar rulleformningsmaskine er et specialiseret stykke udstyr konstrueret til at producere T-formede stålstænger med integrerede legeringskroge. ...
Se detaljer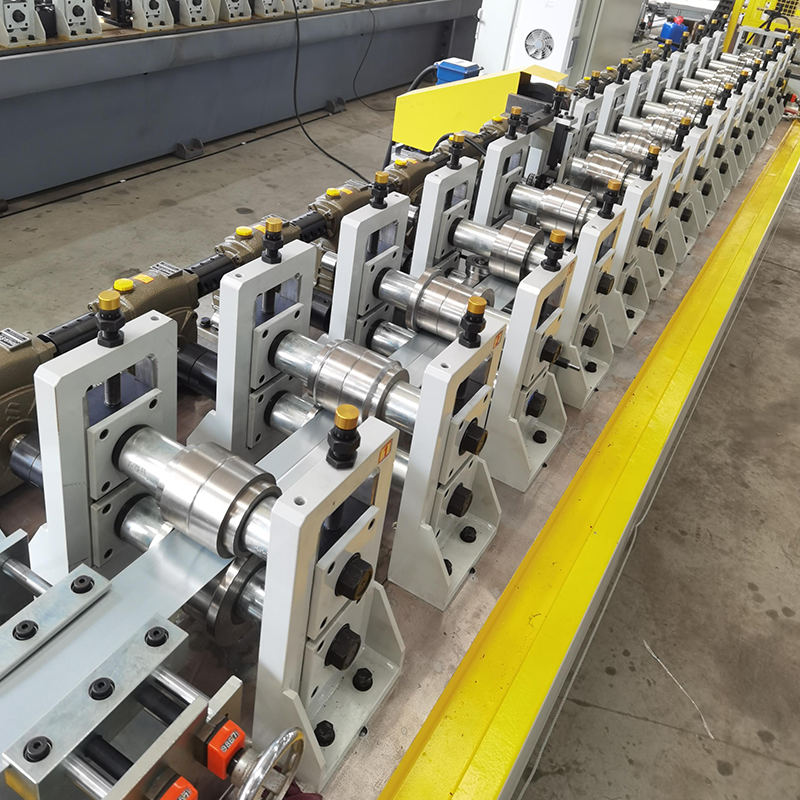
Drywall orme gear reduktion rulle danner maskine, simpel model, ikke en hurtig skift kassette type, økonomisk og overkommelig. (Den kan opgraderes til en kassettetype...
Se detaljerTøv ikke med at kontakte os, når du har brug for os!
Kontaktoplysninger
PRODUKTER
Mobil