Valg af det korrekte inputmateriale til en Rolleformningsmaskine til gipsplader er den mest kritiske beslutning, der påvirker produktkvalitet, værktøjets levetid, produktionseffektivitet og den endelige profilydelse. I modsætning til generel metalpladeformning kræver gipspladeprofiler strenge dimensionstolerancer, ensartede mekaniske egenskaber og specifik belægningsadfærd, fordi disse profiler fungerer som strukturelle indramningskomponenter i skillevægge, loftsystemer og brandklassificerede samlinger.
Denne vejledning giver en omfattende, praktisk gennemgang af hver materialeparameter, du skal evaluere, før du tilfører en spole ind i din rulleformer. Vi går videre end generiske stålkvaliteter og undersøger produktionsbegrænsninger i den virkelige verden, belægningsinteraktioner med valsematricer, kanttilstandseffekter på rethed og afvejningen mellem omkostninger og formbarhed. Uanset om du producerer C-studs, U-skinner, furring kanaler eller loft-tees, har de materialevalg, der er skitseret her, direkte indflydelse på din afvisningsrate, værktøjsudskiftningsfrekvens og downstream-kundetilfredshed.
Langt de fleste gipsprofiler er fremstillet af stålbånd med lavt kulstofindhold, men den specifikke kvalitet og forarbejdningsrute varierer betydeligt afhængigt af den endelige anvendelse. Nedenfor er en detaljeret opdeling af de primære uædle metaller, der anvendes globalt.
Kommercielt stål repræsenterer det mest almindelige udgangsmateriale til standard indvendige gipsplader og -skinner. Det giver en afbalanceret kombination af formbarhed og styrke til generel konstruktion. Typisk flydespænding varierer fra 170 til 240 MPa, med trækstyrke mellem 270 og 340 MPa. Denne kvalitet er velegnet til ikke-bærende skillevægge, hvor dimensionsnøjagtighed betyder mere end strukturel kapacitet. Rulleformningsmaskinen håndterer CS-materiale med minimalt rulleslid, forudsat at overfladen er ren.
FS-kvaliteter er specielt udviklet til koldformningsoperationer. De udviser højere forlængelsesværdier (typisk 28-32% i 50 mm gauge længde) sammenlignet med kommercielt stål, hvilket reducerer risikoen for hjørnerevner under bøjning med snæver radius. Til gipspladeprofiler, der kræver flere bøjninger inden for en kort banesektion – såsom boks-type studs eller forstærkede skinner – er FS-materiale det foretrukne valg. Mange erfarne produktionsledere beholder FS-spoler som deres primære lager, fordi det giver et bredere procesvindue til justering af rullegab.
Når gipspladeprofiler skal bære aksiale belastninger eller tjene som en del af et forskydningsvægsystem, bliver konstruktionsstålkvaliteter nødvendige. Grade 33 (230 MPa udbytte) og Grade 40 (276 MPa udbytte) er almindeligvis specificeret i kommercielle og institutionelle projekter. Imidlertid kræver materialer med højere styrke mere robuste valseformningsmaskiner med flere drevne stationer og tungere rammer. Tilbagespringseffekten bliver også mere udtalt, hvilket kræver overbøjningskompensation i de sidste formningspas. Vi har observeret, at konstruktionsstål over 350 MPa flydespænding væsentligt fremskynder rulleslid på ubelagt værktøj, så hårdmetalbelagte ruller anbefales ofte til længere kørsler.
Produktionsnote: Antag aldrig, at en stålkvalitet, der er certificeret til varmvalsede sektioner, vil fungere identisk i koldvalsede profiler. Bøjningsretningen i forhold til rulleretningen af den originale strimmel skaber anisotrope egenskaber - test altid en prøvespole fra hvert nyt varmenummer før fuld produktion.
Overfladebelægningen på stålspolen er ikke en eftertanke - den påvirker direkte friktionsadfærden inde i valseformningsmøllen, den endelige profils korrosionsbestandighed og kompatibilitet med brandklassificerede konstruktionskrav. Nedenfor er en systematisk sammenligning af de mest anvendte belægninger til gipsprofilproduktion.
| Belægningstype | Belægningsmasse (g/m²) | Formbarhedsvurdering | Typisk anvendelse |
|---|---|---|---|
| Varmgalvaniseret (G30-G90) | 90-275 | Fremragende (G30-G60) / God (G90) | Standard indvendige og udvendige vægge |
| El-galvaniseret | 20-60 | Meget god (ensartet tykkelse) | Præcisionsprofiler med snævre tolerancer |
| Aluminiseret (type 1 og 2) | 40-80 (Al belægning) | Moderat (lavere smøreevne) | Loftsystemer, der kræver varmereflektion |
| Formalet (polyester, PVDF) | N/A (filmtykkelse 15-30 μm) | Rimelig (risiko for skader) | Arkitektonisk udsatte profiler |
De fysiske dimensioner af inputspolen bestemmer ikke kun den endelige profilgeometri, men også opsætningstiden, skrothastigheden og den overordnede linjeudnyttelse. A Rolleformningsmaskine til gipsplader er typisk konstrueret omkring et specifikt område af strimmelbredder og -tykkelser. At arbejde uden for disse områder inviterer til kvalitetsfejl og mekanisk stress.
Den nødvendige strimmelbredde beregnes ud fra det udviklede tværsnit af det endelige profil, idet der tages højde for bøjningsgodtgørelser og hjørneradier. For en standard C-stub med et væv på 92 mm, flanger på 40 mm og læber på 8 mm, varierer den udviklede bredde typisk mellem 195 mm og 205 mm, afhængigt af den indre bøjningsradius. Rulleformningsmaskinens indføringsstyr skal rumme en båndbreddetolerance på /- 1,5 mm uden at forårsage kantbølger eller knæk i midten. Bredere strimler ud over maskinens nominelle kapacitet øger belastningen på siderullerne og kan afbøje rulleakslerne, hvilket giver en bue langs profillængden.
Coil Vægt
2-5 tons – standard for manuel læsning
5-10 tons – optimalt til automatiserede linier
Spole ID
508 mm (20") – mest almindelige dornstørrelse
610 mm (24") – til kraftige spoler
Spole OD
Op til 1200 mm – standardområde
Over 1500 mm – kræver kraftig afruller
Den mekaniske opførsel af stålbåndet under kold deformation er styret af flere nøgleparametre. Forståelse af disse egenskaber giver dig mulighed for at forudsige, hvordan materialet vil reagere i hver formningsstation og foretage proaktive justeringer af rullespalter, sidestyr og udretningsenheder.
Når båndet passerer gennem på hinanden følgende rullestande, gennemgår det arbejdshærdning, hvilket øger dets flydespænding og reducerer duktiliteten. For en typisk gipspladeprofil dannet i 14 til 18 stationer, kan flydespændingen ved udgangen være 15-25% højere end den indgående spoleværdi. Dette fænomen skal tages i betragtning, når det endelige profils bæreevne specificeres. Materialer med en lav indledende flydespænding (under 200 MPa) har tendens til at udvise overdreven forlængelse under formning, hvilket resulterer i en længere slutprofil end indstillingen af skærelængden.
Minimumsforlængelsen for gipsprofilmaterialer er typisk 22 % i en 50 mm gauge længde. Lavere forlængelsesværdier korrelerer med øget revnedannelse ved den udvendige radius af bøjninger, især for profiler med skarpe hjørner (indre radius mindre end 1,5 gange tykkelsen). Mange producenter udfører en simpel 180-graders bøjningstest på hvert nyt spoleparti for at validere formbarheden, før det sættes på afviklingen.
Rockwell-hårdhed (typisk HRB 50-70 for gipsplader) har en direkte sammenhæng med rullens slidhastigheder. Hårdere materialer – ofte som følge af højere kulstofindhold eller koldvalsningsreduktion – genererer mere slibende slid på valseformningsværktøjerne. I højvolumenproduktionsmiljøer anbefaler vi at bruge D2 værktøjsstål eller pulvermetallurgivalser ved formning af stål over HRB 65 for at bevare profilgeometrien over længere kampagner uden genslibning.
Kvaliteten af båndkanterne er en ofte overset parameter, som i høj grad påvirker retheden og overfladefinishen af den endelige gipspladeprofil. De fleste stålspoler leveres med enten møllekanter eller spaltekanter, og skelnen er afgørende for valseformningsydelsen.
Kvalitetstjek af nøglekant: Kør tommelfingeren langs begge kanter af strimlen. En skarp grat, der overstiger 0,1 mm i højden, vil gradvist ridse rulleoverfladen og skabe gnidningsmærker på profilflangen. Løsningen er at specificere et sekundært kant-afgratningspas eller vælge spoler med en "glat kant"-mulighed fra skæreren.
De fleste gipsprofiler kræver hulning - til skrueforbindelser, servicepassager eller akustisk ydeevne. Materialets adfærd under stansning er lige så vigtig som dets adfærd under bøjning. Blødere materialer (under 220 MPa udbytte) giver rene huller med minimal grathøjde, mens hårdere materialer har tendens til at skabe takkede kanter, der kræver sekundær afgratning.
Stanseenheden på en Rolleformningsmaskine til gipsplader fungerer ved høje cyklushastigheder - ofte over 60 slag i minuttet. Materialer med høje forlængelsesværdier udviser mindre tilbagespring omkring det udstansede hul, hvilket resulterer i en fladere baneoverflade. Omvendt har materialer med lav forlængelse (under 22%) tendens til at kuple opad omkring hullet, hvilket forstyrrer stabling og efterfølgende håndtering.
| Materiale Type | Grashøjde (mm) | Punch Slid Rate | Anbefalet clearance |
|---|---|---|---|
| CS (lavt udbytte) | 0,05-0,12 | Lav | 6-8 % af tykkelsen |
| FS (dannende karakter) | 0,08-0,18 | Medium | 8-10 % af tykkelsen |
| Strukturel (40. klasse) | 0,15-0,30 | Høj | 10-12% af tykkelsen |
For systematisk at vælge det optimale materiale til din produktion af gipsplader skal du følge denne syv-trins arbejdsgang, der integrerer tekniske, operationelle og kommercielle faktorer.
Selv med omhyggelig materialevalg opstår visse defekter under produktionen. Nedenfor er en praktisk fejlfindingsvejledning, der forbinder materialeegenskaber med specifikke profilfejl.
Varmvalset stål anbefales generelt ikke til gipsprofiler, fordi det har et tykkere oxidlag (skala), bredere tykkelsestolerancer og lavere overfladekvalitet sammenlignet med koldvalset stål. Vægten kan slibe formningsvalserne hurtigt og producere inkonsistente profildimensioner. Men hvis der anvendes syltede og olierede varmvalsede bredbånd, kan de dannes, men giver typisk en mere ru overfladefinish, der er uacceptabel til udsatte eller malede applikationer.
De fleste standard rulleformemaskiner til gipsplader er klassificeret til tykkelser mellem 0,4 mm og 1,2 mm. Kraftige modeller kan klare op til 1,5 mm eller endda 2,0 mm, men dette kræver forstærkede rullestativer, aksler med større diameter og højere motoreffekt. Konsulter altid maskinens tekniske dataplade, før du kører med tykkere materialer, da overskridelse af den nominelle kapacitet kan permanent beskadige gearkassen og rullelejerne.
Ja. Formalede spoler kræver generelt langsommere formningshastigheder (20-30 % reduktion) for at forhindre maling, der skæmmer eller flager i bøjningszonerne. Galvaniserede og elektrogalvaniserede spoler kan køres ved maksimale nominelle hastigheder, fordi zinkbelægningen fungerer som et fast smøremiddel. Aluminiserede spoler falder imellem, da aluminium-siliciumbelægningen har moderat smøreevne, men kan bygge sig op på rullerne over tid, hvilket nødvendiggør hyppige rengøringsstop.
Den korrekte båndbredde bestemmes af den udviklede længde af tværsnittet, som er summen af alle lige banesegmenter plus bøjningsgodtgørelserne for hvert hjørne. En praktisk tilgang er at skære en prøvestrimmel, markere bøjningslinjerne, folde den manuelt eller med et bremsetryk og derefter måle den flade længde før foldning. Denne empiriske metode er ofte mere pålidelig end teoretiske beregninger, især for komplekse asymmetriske profiler.
Kommercielt stål (CS Type B) med en G40-G60 varmgalvaniseret belægning giver det bedste forhold mellem omkostninger og ydeevne til højvolumen indvendig studsproduktion. Det giver tilstrækkelig formbarhed, acceptabel korrosionsbestandighed og ensartede mekaniske egenskaber på tværs af flere spoleforsendelser. For projekter, der kræver højere styrke, tilføjer konstruktionsstål af klasse 33 ca. 10-12% til materialeomkostningerne, men reducerer profilvægten for den samme belastningskapacitet, hvilket nogle gange opvejer den højere enhedspris.
Rustfrit stål bruges sjældent til standard gipspladeprofiler på grund af dets høje omkostninger, arbejdshærdningsgrad og slibende natur. Hvis det kræves til specialiserede arkitektoniske eller marine applikationer, skal du bruge en valseformningsmaskine med hårdmetalbelagte valser, øget formningskraft og et dedikeret smøresystem. Kørsel i rustfrit stål på standard værktøj af kulstofstål vil forårsage hurtigt rulleslid og uacceptabel overfladeknusning inden for få hundrede meter.
Ukorrekt opbevaring af spole – især udsættelse for fugt eller ekstreme temperaturer – kan forringe overfladekvaliteten og ændre de mekaniske egenskaber gennem ældning. Galvaniserede spoler, der opbevares under fugtige forhold, udvikler hvid rust (zinkhydroxid), som øger friktionen under formning. Spoler, der opbevares lodret i lange perioder, kan udvikle et permanent "spiralsæt" (krumning), der gør fodring vanskelig. Opbevar altid spoler vandret på polstrede sadler i et tørt, klimakontrolleret område, og brug dem på først-ind, først-ud-basis.
Ja. Loft-T-profiler har typisk tyndere baner og længere flanger, som kræver højere forlængelsesmaterialer for at opnå de skarpe 90 graders bøjninger uden at revne. Vægnitter prioriterer derimod styrke og rethed. Til loft-T-stykker foretrækkes formstål (FS) med en forlængelse på minimum 30 %, mens vægbolte kan bruge kommercielt stål med 25 % forlængelse. Derudover bruger loft-tees ofte lettere målere (0,45-0,55 mm) sammenlignet med vægnitter (0,55-0,75 mm).
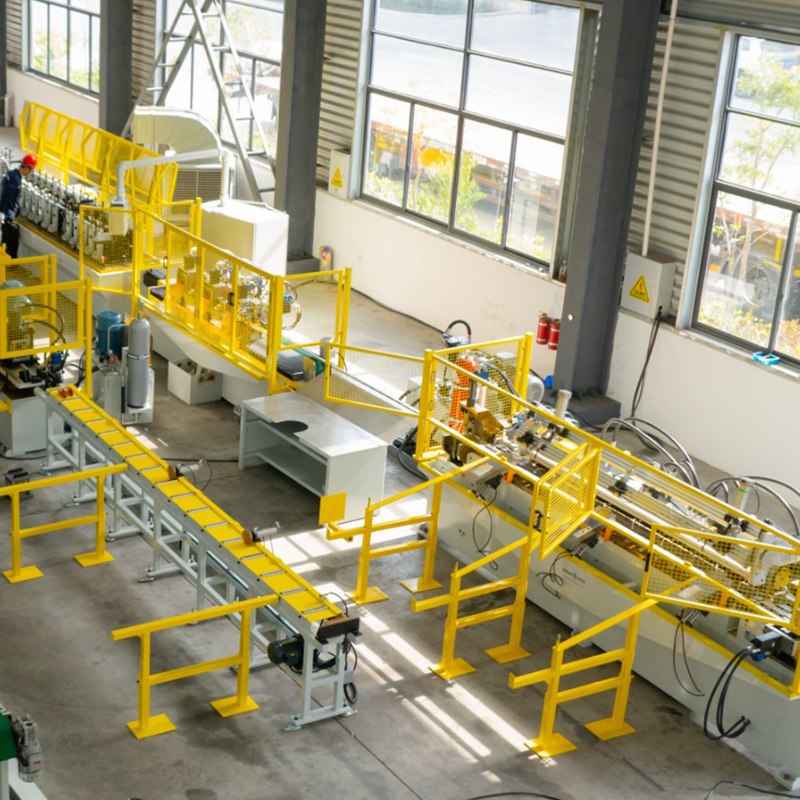
Dobbelthovedet formalet stål hydraulisk ekspansions-/kontraherende opruller, dobbelthovedet galvaniseret stål ekspanderende/kontraherende afrul, præmalet stålopbevari...
Se detaljer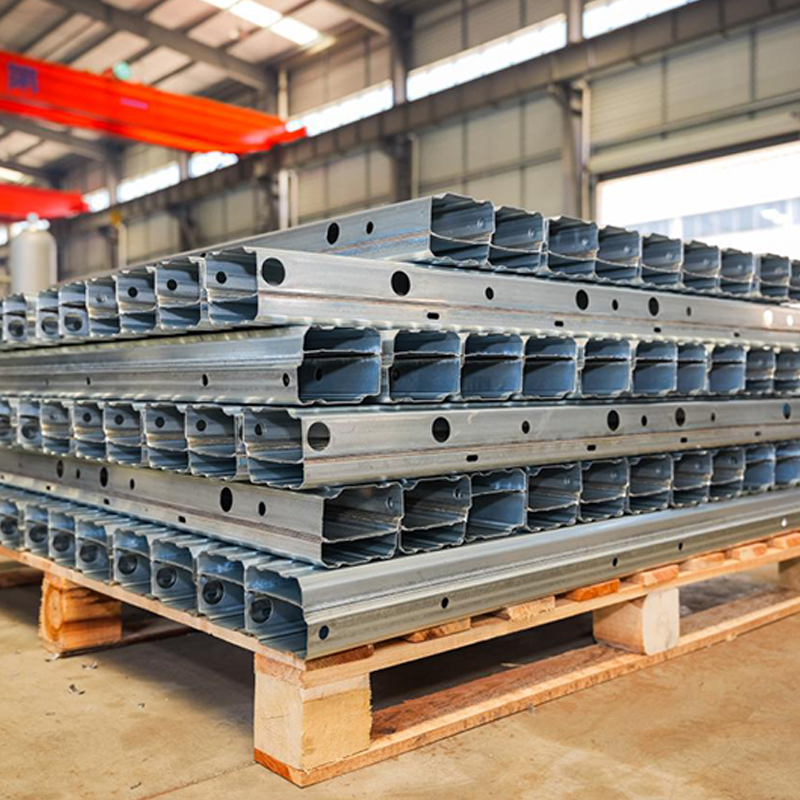
Produktionslinjen for forstærkningsbjælker til køretøjer med B-profil til bilchassis involverer flere nøgleprocesser for at sikre høj styrke, præcision og hold...
Se detaljer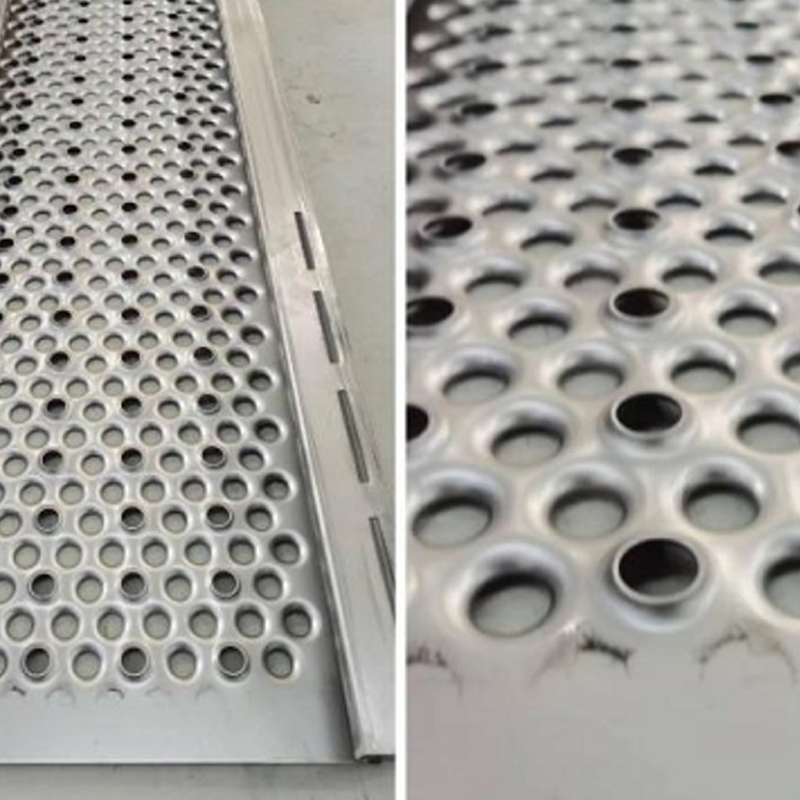
Metalstilladsdækning rulleformemaskine Skaftdiameter: 70–80 mm; stilladsdækket længde: 0,5-6 m; tykkelse: 1–2,5 mm. ...
Se detaljer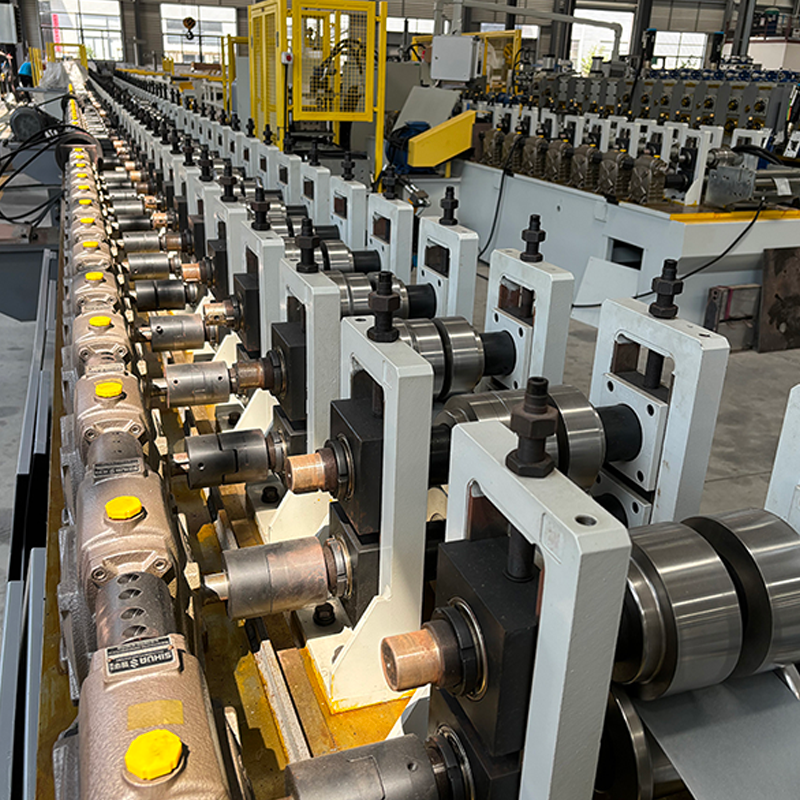
PV-ramme vinduesdør profil rulleformende maskine Snekkegearreducere med forskellige reduktionsforhold kan vælges for at opnå forskellig...
Se detaljer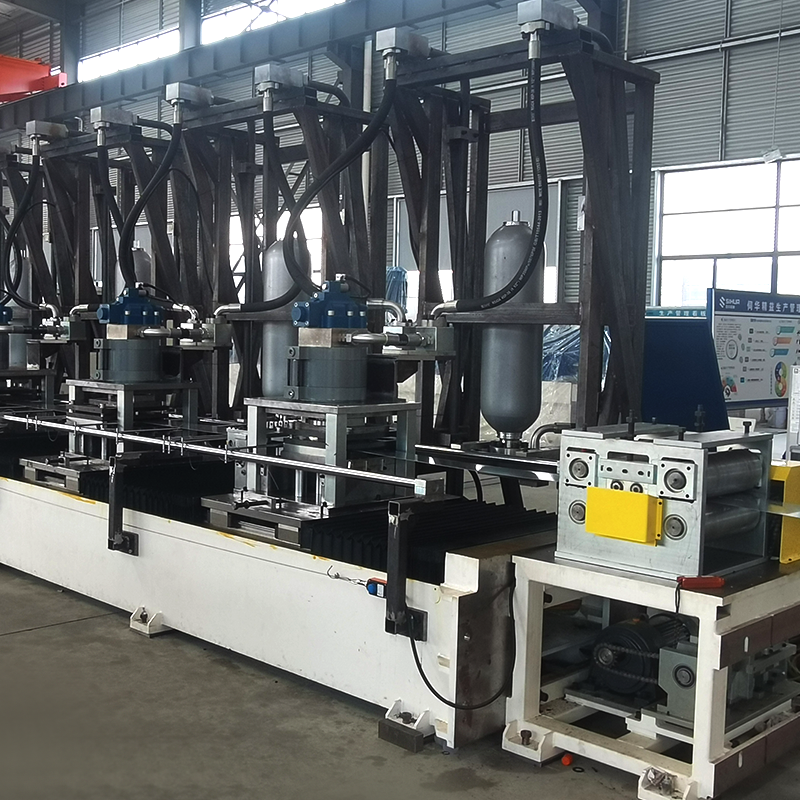
8-akset servo stanse solcelle PV beslag rulleformemaskine, fleksibel justering af stanseposition. Materiale decoiler med opb...
Se detaljer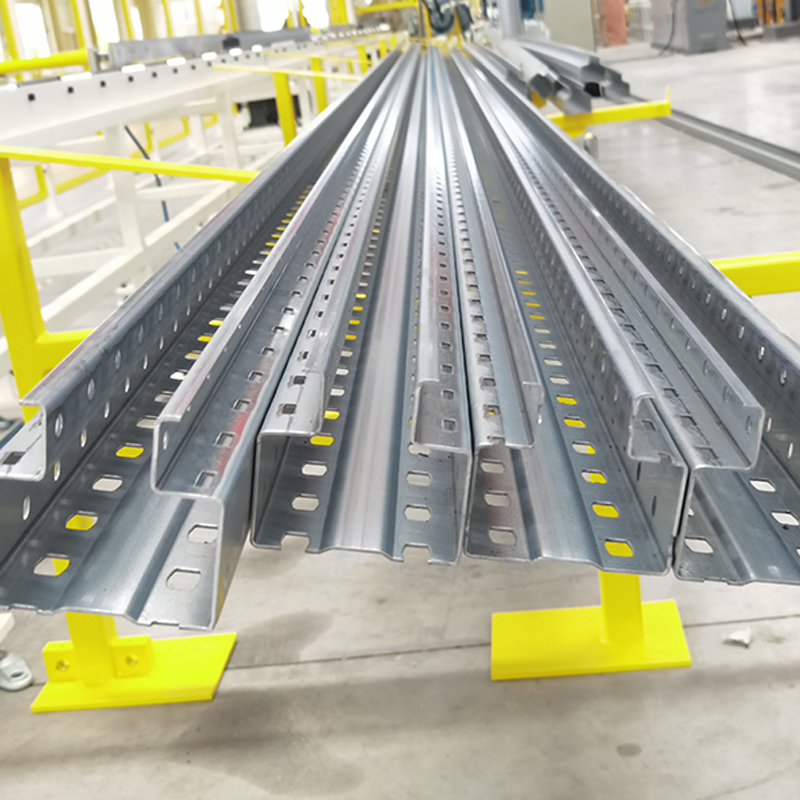
Opretstående stativrulleformningsmaskine, stålflydespænding 250–550 MPa Enkelthoved manuel decoiler med fodervogn ...
Se detaljerTøv ikke med at kontakte os, når du har brug for os!
Kontaktoplysninger
PRODUKTER
Mobil