Linjeledere, der flytter produktion fra stålspoler til rulledannende aluminium, får sjældent deres opstillingsark. En producent, der danner 1,5 mm 5052-H32 til et solcellemonteringsbeslag, kan se kantbølger for hver 40 meter, eller se profilbenet springe 4 grader op, når det forlader slutstationen. Strimmelmåleren var identisk, rullerne var rene, og linjehastigheden ændrede sig aldrig. Det, der ændrede sig, er materialet: Aluminium hærder hurtigere end stål, lagrer mere elastisk energi i forhold til dets flydespænding og leder varme væk med cirka tre gange stålhastigheden.
Rulledannende aluminium er den kontinuerlige trinvise bøjning af aluminiumsspole gennem en sekvens af konturformede rullestationer for at producere en konstant tværsnitsprofil. Formningsprincippet matcher stål, men de ovenstående forskelle ændrer enhver downstream-beslutning: legeringsvalg, værktøjsfinish, smøring, linjehastighed og de tolerancer, du ærligt kan angive.
De legeringer, der dominerer aluminiumsvalseformning, er 1xxx-, 3xxx- og 5xxx-serien, og 6xxx-legeringerne bør kun formes i bløde temperamenter; jo hårdere temperament, jo mere sandsynligt vil profilen revne ved bøjningslinjen.
1xxx-serien, i det væsentlige rent aluminium, giver den bedste formbarhed, men meget lav styrke, så den passer til dekorative trim, inddækninger og pakninger. 3xxx-serien tilføjer mangan, og 3003 er standarden til tagprofiler, tagrender og solarrammer, fordi den balancerer forlængelse, korrosionsbestandighed og omkostninger. 5xxx-serien tilføjer magnesium: 5052 og 5056 leverer omtrent dobbelt så stor flydespænding som 3003-H14 og bliver standarden for marine-, transport- og tankprofiler. 6xxx-serien kan varmebehandles; 6061-T4 kan rulleformes med generøse radier, men 6061-T6 revner generelt og bør aldrig specificeres til koldbøjning.
| Legering og temperament | Udbyttestyrke | Forlængelse | Min. bøjningsradius | Typiske profiler |
| 1100-O | 35 MPa | 35 % | 0,5 t | Trim, blinkende, dekorativt |
| 3003-O | 45 MPa | 25 % | 1,0 t | Tagdækning, tagrender |
| 3003-H14 | 145 MPa | 12 % | 1,5 t | Solar rammer, generelle sektioner |
| 5052-H32 | 195 MPa | 12 % | 2,0 t | Marine, transport, tanke |
| 6061-T4 | 145 MPa | 22 % | 2,5 t | Strukturelle sektioner |
Aluminium fjedre omtrent dobbelt så meget tilbage som blødt stål af samme del stivhed, og det hærder så hurtigt, at båndet, der kommer ind i den femte station, mekanisk er et andet materiale end det, der kommer ind i den første.
Hver formningsstation løfter den lokale flydespænding, hvilket øger bøjningskraften for den næste station. Den kumulative effekt viser sig som en udvidende kantbølge, en buet profil eller en benvinkel, der driver hen over et spoleløb. Aluminium leder friktionsvarme væk hurtigt, så det synlige symptom på en dårlig opsætning er fint aluminiumstøv eller opsamling på rulleoverfladen, ikke en varm strimmel.
Valseværktøj til aluminium bør poleres til en overfladefinish på 0,2 til 0,4 mikrometer Ra, bearbejdet af D2 eller DC53 værktøjsstål og normalt køre med 15 til 30 meter i minuttet.
Aluminiums tendens til at galde og samle sig på værktøjsstål gør overfladefinish og smøring vigtigere end ved stålvalseformning. Disse justeringer forhindrer de mest almindelige defekter:
Minimum bøjningsradius er den hurtigste måde at sammenligne aluminiumtempereringer til rulleformning. Værdien er udtrykt som et multiplum af materialetykkelse, og overskridelse af den giver revner på den ydre bøjningsflade.
Typisk praksis for 90-graders bøjninger med bøjningsaksen vinkelret på rulleretningen:
Værdier for 90-graders bøjninger, vinkelret på rulleretningen. Bøjning parallelt med rulleretningen kan øge minimumsradius med op til 50 procent.
Blødt stål
Aluminiumslegering
En korrekt afstemt aluminiumsvalseformningslinje har tolerancer i formbredde på plus eller minus 0,2 mm og benlængdetolerancer på plus eller minus 0,3 mm, forudsat at den indgående strimmelbredde og -tykkelse forbliver i specifikationen.
De mest almindelige kvalitetsfejl på aluminiumsprofiler er kantbølge, langsgående bue og mikroridser på den synlige overflade. Kantbølge kommer normalt fra ujævn strimmelbredde eller et slidt rullesæt; bue kommer fra inkonsekvent strimmeltykkelse; ridser kommer fra rulleoverfladedefekter, snavs eller utilstrækkelig smøring. Alle tre bliver mere synlige efter anodisering eller PVDF-belægning, så overfladekrav skal oplyses på tilbudsstadiet, ikke opdages efter den første spole er kørt.
Aluminiumsrulleformningsproduktion opdeles i fire applikationsgrupper: solcellemontering, elektrisk støtte, arkitektonisk og transport, og maskinkonfigurationen adskiller sig mere på tværs af disse grupper end på tværs af legeringsvalg.
Solcellemonteringsprofiler er typisk formet fra 3003-H14 eller 5052 i 1,5 til 2,5 mm tykkelse, med forudstansede huller, der skal holde en langsgående tolerance på plus eller minus 0,5 mm. Den tolerance er næsten umulig at opretholde med et separat stansetrin, hvorfor en in-line servo stansestation er indbygget i den samme linje.
 8-akset servostanse PV-beslag til rulleformemaskine Denne linje integrerer servostansning med rulleformning for at opretholde snævre hultolerancer på solcellemonteringsprofiler, hvilket løser den ±0,5 mm langsgående præcisionsudfordring, der er nævnt tidligere. Se produkt →
Elektriske understøtningsprofiler som aluminiumskabelbakker og stagkanaler er dannet af tyndere bånd, typisk 0,8 til 1,5 mm, og den samme maskine kører ofte flere profilbredder på et skift. Hurtigskiftekassetteværktøj holder omskiftningstiden under 30 minutter.
 Kabelbakke-rulleformningsmaskine med justerbar bredde Bygget til hurtige skift mellem flere kabelbakkebredder, denne maskine passer til tynde elektriske støtteprofiler og holder værktøjsbytte under 30 minutter. Se produkt →
Arkitektoniske profiler omfatter PV-modulrammer og vinduesdørsrammer, hvor bøjningskvaliteten afgør, om karmhjørnerne lukker inden for 0,5 mm. Disse linjer kører langsommere og kræver den højeste rullefinish i butikken.
 PV ramme- og vinduesdørprofilrulleformningsmaskine Denne maskine leverer præcis bukning til arkitektoniske profiler som PV-modulrammer og vinduesdørsrammer, hvilket hjælper med at opnå hjørnelukninger inden for 0,5 mm som beskrevet i teksten. Se produkt →
Før du bestiller en linje, skal du sammenligne applikationscasestudier og anmode om en testkørsel med din egen spole. Den kundecasebibliotek viser, hvordan lignende profiler håndteres på produktionslinjer, og Shanghai Sihua Precision Machinery Co., Ltd. understøtter prøvekørsler på sine aluminiumsrulleformningsmaskiner.
Nej. I T6-tempereringen har 6061 en forlængelse under 10 procent og en høj flydespænding, så den ydre radius revner på typiske rulleformede bøjninger. Brug i stedet 6061-T4, 5052-H32 eller 3003-H14. Hvis 6061-T6 er et designkrav, rul form i T4 og æld den færdige profil.
For generelle profiler er 3003-H14 den sikreste standard. Til strukturelle, marine- eller transportprofiler giver 5052-H32 eller 5056 højere styrke med acceptabel formbarhed. For rent dekorative profiler eliminerer 1100-O eller 3003-O helt risikoen for revner.
Overbøj slutstationerne med 1 til 3 grader, tilføj en dimensioneringsstation, der anvender en nul-formningsvinkel, øg strimmelspændingen mellem stationerne, eller idriftsæt tilbagefjedringskorrigeret værktøj. Mål tilbagespring på en kalibreringsdel før produktion.
Værktøjsstålkvaliteten kan være den samme, D2 eller DC53, men rullefinishen skal være finere, mellemrummene lidt snævrere og smøringen lettere. Disse forskelle er obligatoriske, ikke valgfrie, for aluminium.
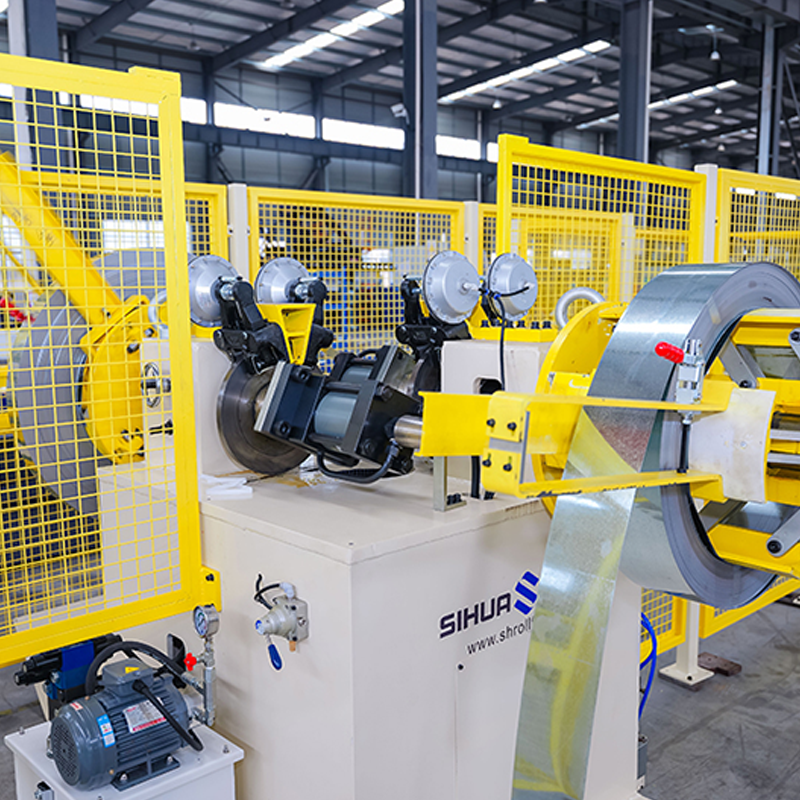
Automatisk roterende dobbelthoved hydraulisk decoiler med intetmaterialeregistrering, 5 tons pr. side. Laserkraft og svejsel...
Se detaljer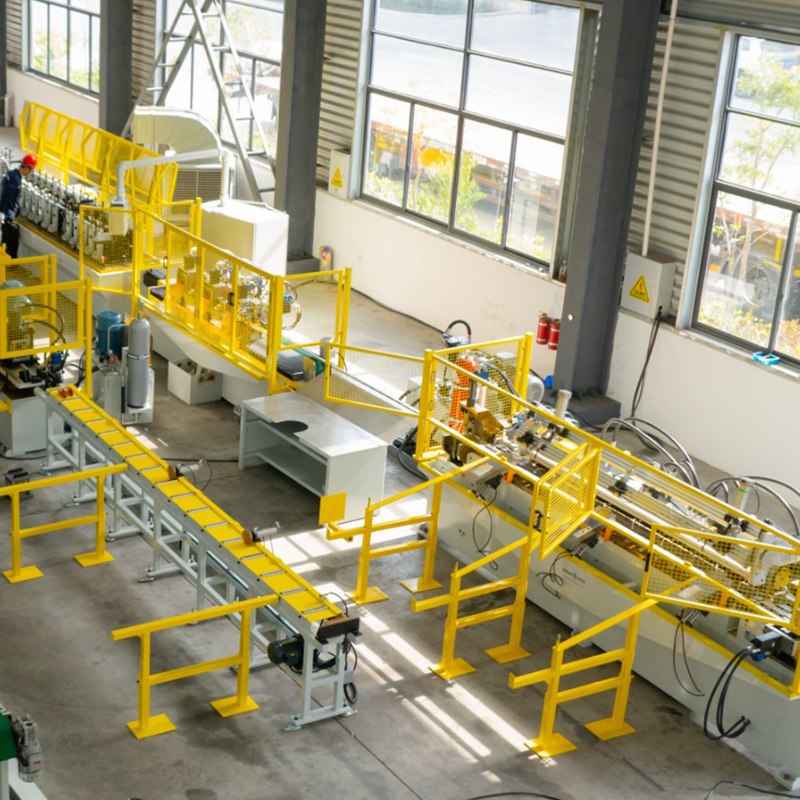
Dobbelthovedet formalet stål hydraulisk ekspansions-/kontraherende opruller, dobbelthovedet galvaniseret stål ekspanderende/kontraherende afrul, præmalet stålopbevari...
Se detaljer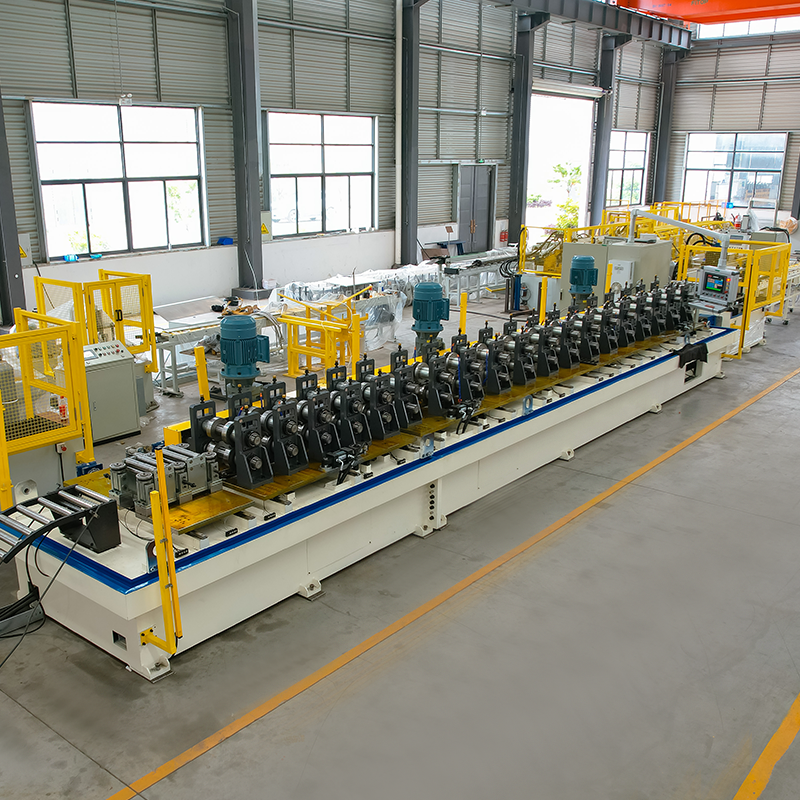
Solar beslag automatisk ændring af bredde rulleformemaskine Materiale decoiler med opbevaringsplatform og robotarm ...
Se detaljer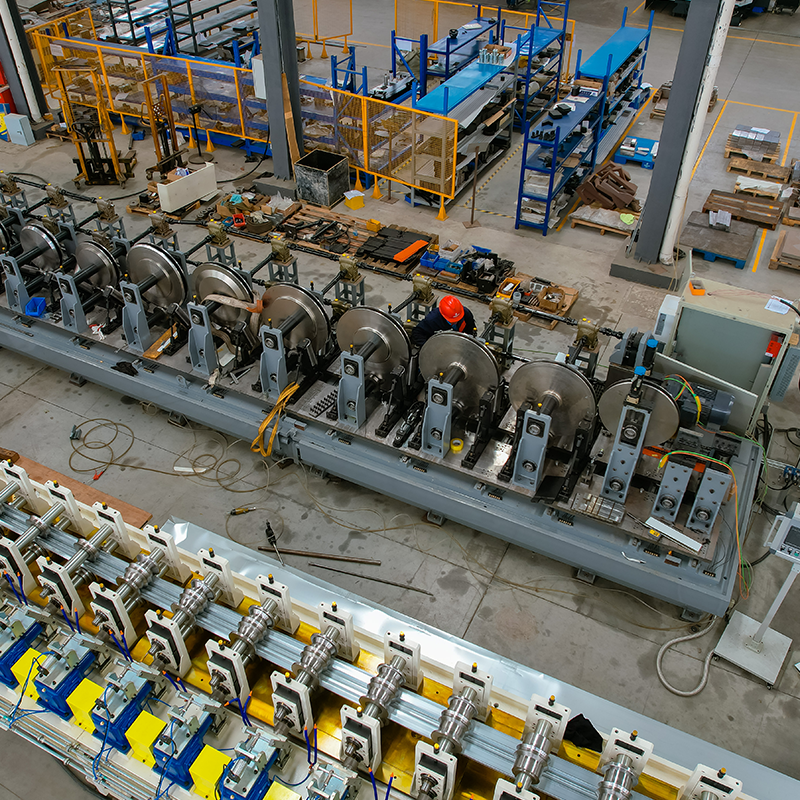
enkelt decoiler i bred materiale Nivelleringsmaskine og maskine til udstansning af små huller på begge sider ...
Se detaljer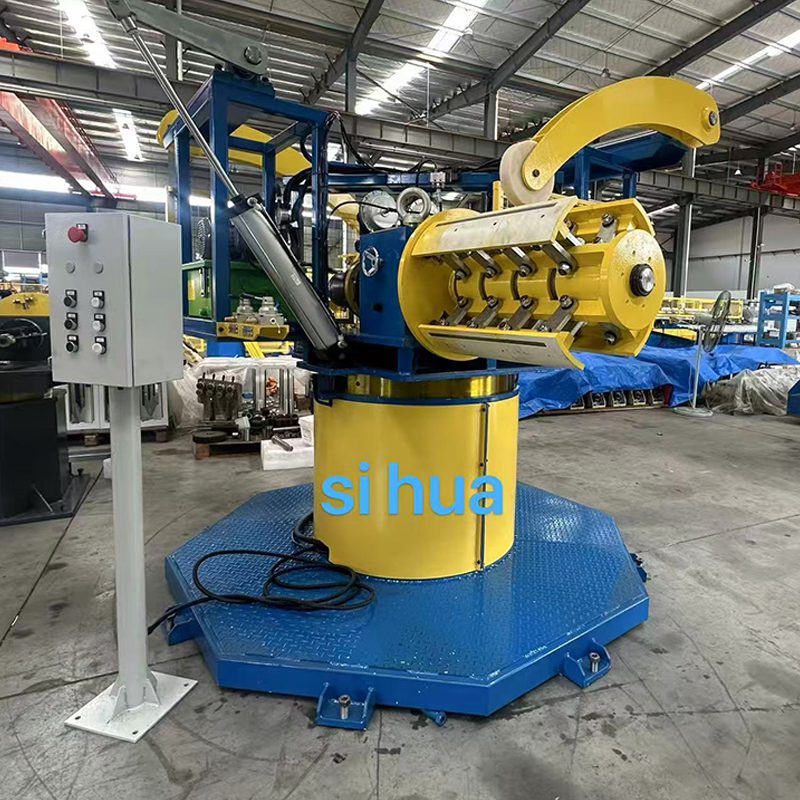
Dobbelthoved roterende hydraulisk kraftig decoiler. Dette udstyr kan automatisk stoppe synkront med formemaskinen og har hydraulisk ekspansion og sammentrækning samt ...
Se detaljer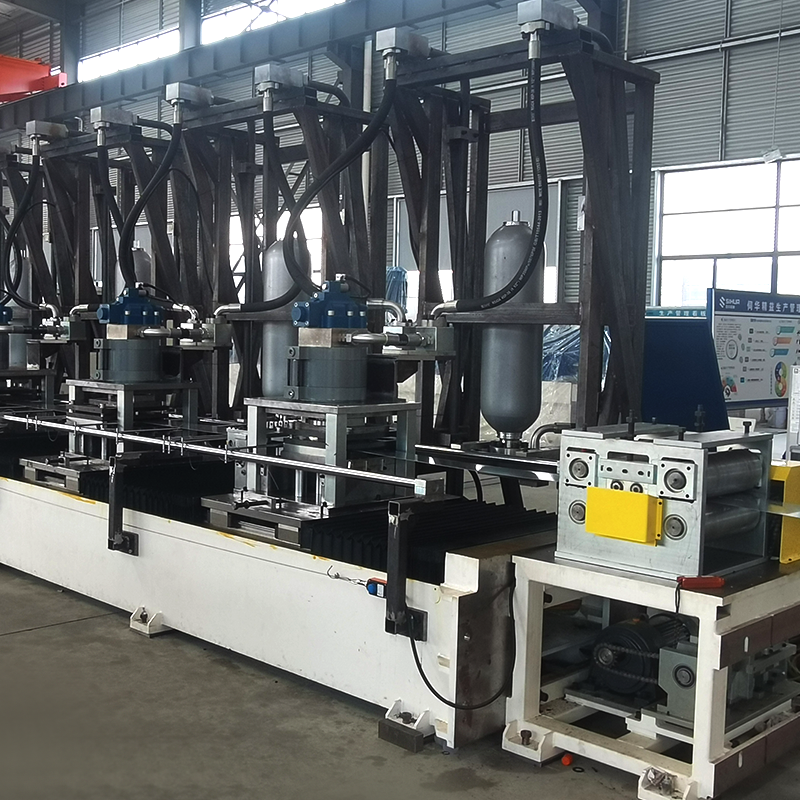
8-akset servo stanse solcelle PV beslag rulleformemaskine, fleksibel justering af stanseposition. Materiale decoiler med opb...
Se detaljerTøv ikke med at kontakte os, når du har brug for os!
Kontaktoplysninger
PRODUKTER
Mobil